


Nếu bạn sắp sửa ren 16/9, thông số kỹ thuật đầu tiên bạn cần là kích thước mũi khoan 9/16. Đối với ren thô 16/9-12 UNC, mũi khoan taro tiêu chuẩn là 31/64 ởch (0,4844 inch) và đối với ren mịn UNF 9/16-18, mũi khoan taro tiêu chuẩn là 33/64 trongch (0,5156 inch). Những số liệu này giả định độ sâu ren khoảng 75% của dạng ren đầy đủ, đây là quy ước được hầu hết các nhà sản xuất vòi, cửa hàng máy móc và sổ tay kỹ thuật sử dụng. Việc chọn một mũi khoan khác sẽ thay đổi độ sâu ăn khớp, mô-men xoắn trên tarô và tải trọng mà ren hoàn thiện có thể mang, do đó, kích thước này phải được coi là một quyết định kỹ thuật thay vì phải suy nghĩ lại.
Trong các phần bên dưới, chúng tôi giải thích cách tạo ra kích thước mũi khoan taro 9/16, nó thay đổi như thế nào khi bạn taro nhôm, thép hợp kim, thép không gỉ, gang hoặc nhựa cũng như cách chọn giữa dòng UNC và UNF cho một ứng dụng nhất định. Chúng tôi cũng đề cập đến các lỗi phổ biến nhất, bao gồm sự nhầm lẫn giữa ren hệ mét 9/16 và M14 cũng như các phương pháp sửa chữa thực tế sẵn có khi dải ren 9/16. Nếu bạn là kỹ sư, chuyên gia mua hàng hoặc chuyên gia bảo trì so sánh vòi, ren chèn và công cụ lắp đặt từ các nhà cung cấp khác nhau thì thông tin ở đây sẽ giúp bạn đưa ra thông số kỹ thuật đáng tin cậy hơn ngay lần đầu tiên, mọi lúc.
Tại sao Kích thước mũi khoan 16/9 lại kiểm soát độ bền ren và tuổi thọ dụng cụ
Vòi cắt ren bên trong bằng cách loại bỏ vật liệu khỏi thành lỗ khoan. Đường kính của lỗ đó xác định lượng kim loại còn lại giữa lỗ và đường kính ren danh nghĩa, và do đó dạng ren sẽ sâu đến mức nào. Nếu mũi khoan nhỏ hơn giá trị khuyến nghị, mũi taro phải cắt nhiều vật liệu hơn, điều này làm tăng mô-men xoắn cắt, tăng nhiệt và khiến việc thoát phoi khó khăn hơn. Trong ren thô chẳng hạn như 16/9-12, bước tương đối lớn, do đó, một sai số nhỏ trong đường kính mũi khoan có ảnh hưởng có thể đo lường được đến tải trọng cắt.
Tiêu chuẩn độ sâu ren 75 phần trăm là một sự thỏa hiệp. Thử nghiệm đã cho thấy một cách nhất quán rằng ren trong 75 phần trăm chịu tải gần như bằng ren 100 phần trăm, thường là 90 đến 95 phần trăm cường độ tuốt, trong khi yêu cầu mô men xoắn ít hơn đáng kể. Ren đầy đủ 100 phần trăm hiếm khi được sử dụng trong sản xuất vì nó đòi hỏi lỗ cực kỳ chính xác và tạo ra lực cắt lớn có thể làm gãy tarô, đặc biệt ở các đường kính mà tarô đã được sử dụng gần giới hạn của nó. Đối với taro bảo trì, trong đó phôi có thể được giữ đúng vị trí và việc căn chỉnh không phải lúc nào cũng hoàn hảo, quy ước 75 phần trăm cũng cung cấp một biên độ nhỏ cho mũi khoan quá khổ.
Khi mũi khoan quá nhỏ, các triệu chứng có thể dự đoán được: vòi bị siết chặt khi tiến lên, phoi bị đóng gói và rãnh sáo bị tắc. Với thép không gỉ, bề mặt được làm cứng có thể nhanh chóng làm hỏng vòi. Khi mũi khoan quá lớn, ren trở nên nông và mô-men xoắn tước giảm xuống, điều này có thể khiến dây buộc bị tuột ra hoặc rò rỉ trong hệ thống chất lỏng. Vì sự khác biệt giữa ren chức năng và ren hỏng thường chỉ vài phần nghìn inch nên các cửa hàng không nên cố gắng ứng biến kích thước mũi khoan cho ren 16/9 mà không kiểm tra biểu đồ đáng tin cậy.
9/16 Biểu đồ kích thước mũi khoan Tap: UNC, UNF và tương đương số liệu
Bảng bên dưới liệt kê các kích thước mũi khoan tarô 9/16 được đề xuất cho hai dòng ren hệ thống thường gặp nhất trong công việc ô tô, hàng không vũ trụ và máy móc nói chung, cùng với các hệ mét tương đương gần nhất. Các giá trị hệ đo lường Anh được lấy từ biểu đồ mũi khoan tiêu chuẩn giả định độ sâu ren là 75 phần trăm. Các hàng số liệu được đưa vào vì M14 có kích thước tiêu chuẩn gần nhất với 9/16 inch và lỗ 9/16 đôi khi được sử dụng để thay thế cho M14 hoặc ngược lại trong công việc nguyên mẫu, mặc dù hai luồng không thể hoán đổi cho nhau.
| Chỉ định chủ đề | Sân hoặc TPI | Đề nghị khoan | inch thập phân | Số liệu tương đương |
|---|---|---|---|---|
| 16/9-12 UNC | 12 TPI | 31/64 ở | 0.4844 | 12,3 mm |
| 16/9-18 UNF | 18 TPI | 33/64 in | 0.5156 | 13,1mm |
| M14x2.0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14x1.5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Trước khi chọn mũi khoan, hãy so sánh chuỗi ren một cách cẩn thận. Vòi UNC 9/16-12 yêu cầu lỗ 31/64 ởch, trong khi vòi UNF 9/16-18 yêu cầu lỗ 33/64 inch và hai mũi khoan không thể hoán đổi cho nhau. Biểu đồ bên dưới thể hiện các giá trị này theo quan điểm bằng cách hiển thị đường kính mũi khoan theo tỷ lệ phần trăm của đường kính ren danh nghĩa.
Cách tốt nhất để hiểu những con số này là so sánh chúng một cách trực quan dưới dạng tỷ lệ thay vì đường kính tuyệt đối. Biểu đồ thanh ngang vẽ đường kính mũi khoan theo tỷ lệ phần trăm của đường kính ren danh nghĩa cho năm ren trong bảng trên. Nó giúp bạn dễ dàng nhận thấy sự khác biệt giữa dòng thô và dòng mịn chỉ trong nháy mắt.
Chế độ xem phần trăm này hữu ích hơn các giá trị thập phân thô khi bạn đang đánh giá các luồng có kích thước danh nghĩa hơi khác nhau. Nó cũng hữu ích khi bạn ước tính một mũi khoan thăm dò cho một bước không chuẩn. Lưu ý rằng các sợi thô tập trung gần 86 đến 87 phần trăm, trong khi các sợi mịn tăng lên khoảng 91 phần trăm.
Tỷ lệ phần trăm xác nhận một mẫu áp dụng trên toàn bộ biểu đồ khoan nhấn. Mũi khoan 9/16-12 UNC ở 31/64 inch bằng 86,1% đường kính danh nghĩa 0,5625 inch, để lại vật liệu cho một sợi ren sâu nhưng chắc chắn. Mũi khoan UNF 9/16-18 tốt ở 33/64 inch bằng 91,7 phần trăm của cùng đường kính danh nghĩa, do đó lỗ lớn hơn rõ ràng và dạng ren nông hơn. Lỗ lớn hơn cho bước ren nhỏ có nghĩa là mũi taro loại bỏ ít vật liệu hơn và chịu ít mô-men xoắn hơn, giúp bảo vệ mũi taro trong các vật liệu cứng hơn. Ren hệ mét M14 x 2.0, kích thước tiêu chuẩn gần nhất với 16/9, sử dụng mũi khoan 12,2 mm, bằng khoảng 87,1% đường kính 14 mm của nó. Biến thể M14 x 1.5 sử dụng mũi khoan 12,7 mm, tương đương 90,7 phần trăm, rất khớp với hoạt động của ren mịn hệ Anh. Biến thể M14 x 1.25 nằm trong khoảng từ 1,5 đến các cao độ tốt khác ở mức 91,4 phần trăm, phản ánh cao độ nhỏ hơn. Trong toàn ngành, các sợi thô thường nằm trong dải 86 đến 88 phần trăm, trong khi các sợi mịn ở gần 91 phần trăm. Tỷ lệ này giải thích tại sao bạn không thể sử dụng một mũi khoan duy nhất cho tất cả các ren cỡ 9/16. Nếu mũi khoan quá nhỏ, vòi sẽ bị quá tải và gãy, đặc biệt là ở thép không gỉ. Nếu mũi khoan quá lớn, dạng ren quá nông và có thể bị bong ra dưới tải trọng làm việc. Hiểu mối quan hệ tỷ lệ phần trăm cũng cho phép bạn ước tính kích thước mũi khoan hợp lý cho các bước bất thường không được in trong biểu đồ tiêu chuẩn. Đối với các nhóm mua sắm, sự so sánh này củng cố lý do tại sao nên mua vòi và máy khoan dưới dạng hệ thống phù hợp từ nhà cung cấp kỹ thuật thay vì dưới dạng công cụ không liên quan.
Cách tính Kích thước mũi khoan 16/9
Công thức nhanh nhất để ước tính kích thước mũi khoan taro là lấy đường kính danh nghĩa trừ đi bước răng. Đối với ren hệ Anh, bước ren là nghịch đảo của số ren trên inch, do đó công thức trở thành đường kính mũi khoan = đường kính lớn - (1 / TPI). Tính toán này đưa ra một giá trị lý thuyết tương ứng với khoảng 75 phần trăm sự tham gia của ren đối với hầu hết các dạng ren phổ biến và kết quả sau đó được làm tròn đến kích thước mũi khoan tiêu chuẩn gần nhất.
Đối với ren UNC 9/16-12, xuất hiện trên nhiều bản vẽ cũ hơn như 9/16-12 NC, đường kính danh nghĩa là 0,5625 inch và bước là 1/12 inch, hoặc 0,0833 inch. Trừ bước cho 0,4792 inch và mũi khoan phân số tiêu chuẩn gần nhất là 31/64 inch, có kích thước 0,4844 inch. Đó là giá trị xuất hiện trong mọi biểu đồ khoan đáng tin cậy ngày 16/9. Nếu bạn tự tính toán điều này, bạn sẽ thấy kết quả nằm giữa mũi khoan 15/32 inch (0,4688 inch) và mũi khoan 31/64 inch (0,4844 inch) và giá trị biểu đồ sẽ càng gần nhau.
Đối với luồng UNF 9/16-18, bước là 1/18 inch hoặc 0,0556 inch. Công thức cho 0,5625 - 0,0556 = 0,5069 inch. Máy khoan tiêu chuẩn gần nhất là 33/64 inch, có kích thước 0,5156 inch và đây là giá trị được sử dụng trên toàn ngành cho việc khai thác 16/9-18. Điều đáng lưu ý là giá trị được tính toán nằm trong khoảng từ 1/2 trongch đến 33/64 inch và các nhà xuất bản biểu đồ khác nhau sẽ chọn dựa trên thử nghiệm nội bộ của họ và mức độ tương tác mà họ muốn cung cấp.
Đối với các luồng số liệu, logic tương tự được áp dụng. Ren M14 x 2.0 có đường kính chính 14 mm và khoảng cách 2,0 mm, do đó công thức đơn giản cho 12,0 mm, trong khi mũi khoan được khuyến nghị trong biểu đồ tiêu chuẩn là 12,2 mm. Giá trị lớn hơn một chút chiếm chiều cao hình học của dạng ren và cách mũi khoan sắc thực sự cắt vào lỗ khoan.
Giá trị tương tác 75 phần trăm có thể được điều chỉnh khi bạn làm việc với vật liệu cứng hoặc tường mỏng. Bảng bên dưới cho thấy mức độ tương tác của mục tiêu thay đổi cuộc tập trận được đề xuất cho luồng UNC 16/9-12. Đối với các vật liệu khó như thép không gỉ hoặc thép hợp kim cứng, việc giảm độ ăn khớp xuống khoảng 65% sẽ làm giảm mô-men xoắn tarô và giảm nguy cơ vỡ taro trong khi vẫn để lại đủ diện tích tiếp xúc ren cho hầu hết các tải trọng tĩnh.
| Tương tác mục tiêu | Đường kính mũi khoan tính toán | Máy khoan tiêu chuẩn gần nhất | Sự tham gia thực tế |
|---|---|---|---|
| 75% (tiêu chuẩn) | 0,4858 inch | 31/64 ởch (0,4844 inch) | 76% |
| 65% (vật liệu cứng) | 0,4961 inch | 1/2 trongch (0,5000 inch) | 61% |
| 60% (tường mỏng) | 0,5012 trong | 1/2 trongch (0,5000 inch) | 61% |
Lưu ý rằng máy khoan 31/64 inch tiêu chuẩn đã rất gần với mục tiêu tương tác 75%. Khi bạn giảm xuống 65 phần trăm, kết quả thực tế là một mũi khoan 1/2 inch, làm giảm độ sâu ren xuống khoảng 61 phần trăm. Đây là phương pháp phổ biến trong gia công ren thép không gỉ, trong đó tải cắt giảm nhiều hơn bù đắp cho độ bền ren thấp hơn một chút. Luôn xác minh yêu cầu tương tác của khách hàng cuối trước khi đi chệch khỏi giá trị biểu đồ tiêu chuẩn, đặc biệt đối với các mối nối chịu áp lực.
16-12-9 UNC vs 16-18-9 UNF: Bạn nên chỉ định chủ đề nào?
Đường kính 9/16 có sẵn ở cả dòng thô và mịn, và việc lựa chọn sẽ ảnh hưởng đến kích thước mũi khoan, loại tarô và hiệu suất của mối nối. Ren thô có bước ren lớn hơn, tạo ra dạng ren sâu hơn ở độ dày thành nhất định và dễ ổn định hơn trong các ứng dụng có độ bôi trơn kém. Các sợi mịn có bước nhỏ hơn, mang lại đường kính nhỏ lớn hơn một chút, khả năng chống rung do nới lỏng tốt hơn và khả năng điều chỉnh tốt hơn.
16/9-12 UNC coarse series
| 16/9-18 UNF fine series
|
Trong thực tế, ren thô 9/16-12 được ưu tiên sử dụng khi mối nối thường xuyên bị tháo rời, khi vật liệu tương đối mềm hoặc khi lỗ bị mù và khó thoát phoi. Ren 9/16-18 tốt được ưu tiên cho các ứng dụng có độ rung lớn, vỏ có thành mỏng hoặc khi cần điều chỉnh tải trước chính xác. Ren mảnh cũng giúp tarô vào vật liệu cứng dễ dàng hơn vì bước nhỏ hơn làm giảm lực cắt trên mỗi vòng quay.
Một sắc thái quan trọng là sợi mảnh có đường kính nhỏ lớn hơn, có nghĩa là tiết diện của lỗ ren lớn hơn và nồng độ ứng suất thấp hơn. Đó là lý do tại sao nhiều bộ phận thủy lực có cổng 9/16 sử dụng dòng -18 UNF thay vì ren thô. Sự đánh đổi là các ren mảnh dễ bị hỏng hơn trong quá trình xử lý và ren chéo, do đó người vận hành phải cẩn thận hơn khi khởi động taro hoặc bu lông.
Nơi các chủ đề 16/9 xuất hiện trong các ứng dụng kỹ thuật thực tế
Kích thước ren 9/16 là phổ biến trong kỹ thuật ô tô. Trong ô tô khách và xe thương mại, ren UNF 9/16-18 xuất hiện trong bu lông lắp kẹp phanh, đầu thanh giằng, thân van truyền động và đường làm mát dầu, trong đó bước răng mịn mang lại khả năng chống rung và hình dáng nhỏ gọn. Ren 9/16-12 UNC phổ biến hơn trong các giá đỡ động cơ, liên kết hệ thống treo và ốc vít thiết bị nặng, trong đó các ren thô giữ tốt hơn trong điều kiện sử dụng có bụi bẩn hoặc tải không liên tục.
Trong ngành hàng không vũ trụ, dòng UNF 9/16-18 thường được chỉ định cho các ốc vít kết cấu và phụ kiện thủy lực được chế tạo theo tiêu chuẩn AN, MS hoặc SAE. Các bộ phận của máy bay thường được sản xuất bằng hợp kim nhôm, trong đó sợi mịn ăn khớp tốt và đường kính nhỏ lớn hơn góp phần tạo ra hiệu suất mỏi. Bất kỳ quyết định nào về kích thước mũi khoan taro 16/9 trong ngành này đều được điều chỉnh bởi các tiêu chuẩn kỹ thuật và sổ tay sửa chữa, vì vậy giá trị biểu đồ không bao giờ được thay đổi nếu không có sự chấp thuận của cơ quan thiết kế.
Hệ thống thủy lực là đối tượng sử dụng chính của các luồng UNF 16/9-18. Cổng trùm vòng chữ O có ren thẳng SAE được sử dụng trên nhiều van, ống góp và máy bơm cho khớp nối cỡ -6 được gia công bằng ren UNF 9/16-18. Khi cổng đó bị mất trong quá trình bảo trì, chi phí sửa chữa sẽ cao vì ống góp có thể phục vụ nhiều mạch và việc thay thế rất tốn kém. Đây là lý do tại sao nhiều đội bảo trì luôn có sẵn bộ chèn ren có kích thước chính xác là 9/16.
Đầu máy toa xe lửa và máy móc nói chung dựa vào 16/9-12 UNC cho các mối nối kết cấu ít quan trọng hơn, các tấm kẹp và các thiết bị cố định có thể điều chỉnh được. Sợi thô mang lại mức độ ổn định khi ren được cắt trong vỏ bằng gang hoặc thép nhẹ tại chỗ. Đối với các tấm cố định được sử dụng trong gia công CNC, lỗ ren 9/16-12 rất phổ biến vì nó chấp nhận vít có nắp ổ cắm chịu lực cao và để lại đủ độ dày thành cho các tấm dụng cụ bằng nhôm.
Khai thác các sợi 9/16 bằng nhôm, thép, thép không gỉ và nhựa
Cùng một kích thước mũi khoan taro 9/16 không phải lúc nào cũng tạo ra ren lý tưởng khi vật liệu nền thay đổi. Các vật liệu mềm và dẻo như nhôm cần vòi sắc và kích thước lỗ đáng tin cậy, các vật liệu cứng khi gia công như thép không gỉ được hưởng lợi từ mũi khoan lớn hơn một chút và các vật liệu giòn như gang thường dễ tha thứ. Bảng dưới đây tóm tắt các cài đặt thực tế cho các vật liệu cơ bản phổ biến nhất.
| Vật liệu cơ bản | Đề nghị khoan | Loại nhấn | Bôi trơn | Ghi chú |
|---|---|---|---|---|
| Nhôm 6061 | 31/64 ở | Sáo xoắn ốc hoặc dạng vòi | Dầu nhẹ hoặc dầu hỏa | Cần phải nhấn mạnh; chủ đề tuyệt vời |
| Thép nhẹ | 31/64 ở | Điểm xoắn ốc | Dầu cắt hòa tan | Thực hành tiêu chuẩn |
| Thép hợp kim 4140 | 1/2 in | Sáo xoắn ốc, phủ TiN | Dầu lưu huỳnh | Giảm mô-men xoắn khai thác |
| Thép không gỉ 304/316 | 1/2 in | Sáo xoắn ốc, TiN/TiCN | Dán áp lực cao | Tránh làm việc quá sức |
| Gang | 31/64 ở | Sáo thẳng | Dầu khô hoặc nhẹ | Khoai tây chiên dạng bột ngắn |
| Nhựa và nylon | 31/64 đến 33/64 trong | Sáo thẳng | Khô hoặc không khí | Sử dụng miếng chèn để lắp ráp lặp đi lặp lại |
Bằng nhôm, lỗ 31/64 inch tiêu chuẩn cho đường ren sạch khi tarô sắc và tốc độ trục xoay vừa phải. Con chip có xu hướng dài và dạng sợi, do đó, vòi sáo xoắn ốc rất hữu ích trong các lỗ mù. Nếu thành phần nhôm sẽ được lắp ráp và tháo rời nhiều lần, thì nên xem xét việc chèn ren tự khai thác hoặc chèn dây ngay từ giai đoạn thiết kế, vì ren nhôm có ngưỡng tước giới hạn.
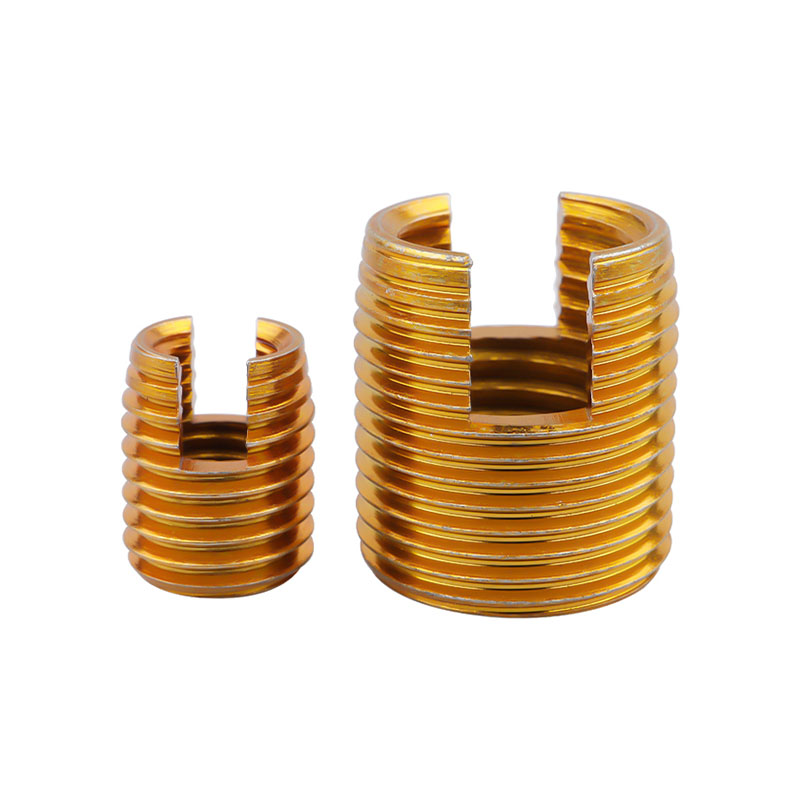 Chèn ren tự khai thác bằng thép carbon cho nhôm Bộ chèn ren tự taro này giúp tăng cường các ren bên trong của vật liệu mềm như nhôm mà không cần taro trước, giảm nguy cơ bị tuột trong quá trình lắp ráp và tháo rời nhiều lần. Xem sản phẩm →
Đối với thép hợp kim và thép không gỉ, việc giảm xuống mũi khoan 1/2 inch sẽ làm giảm độ bám ren từ khoảng 76% xuống còn 61%. Việc giảm này làm giảm mô-men xoắn cắt và nguy cơ vật liệu bị cứng lại. Vòi phải có lớp phủ hiệu suất cao và vận hành phải chạy ở tốc độ vừa phải với nhiều chất lỏng cắt. Nhiều cửa hàng máy móc sử dụng chu trình taro lỗ trong các lỗ mù để bẻ phoi và làm sạch sáo.
Đối với gang, máy khoan 31/64 inch tiêu chuẩn được ưa chuộng hơn vì vật liệu này tạo ra các phoi mịn không dễ đóng gói. Mối quan tâm chính là giữ cho ren bắt đầu sạch để vòi không trượt trên mặt vát. Đối với nhựa, sự lựa chọn phụ thuộc vào độ dày thành và tải trọng. Mũi khoan lớn hơn giúp giảm nguy cơ nứt bộ phận, trong khi phần chèn ren cải thiện khả năng chịu tải và cho phép lắp ráp nhiều lần mà không làm mòn nhựa.
Những lỗi khai thác 16/9 thường gặp và cách tránh chúng
Một số lượng đáng ngạc nhiên các lỗi ren 16/9 không đến từ một mũi taro kém mà do một lỗi chọn đơn giản trước khi mũi taro chạm vào phôi. Danh sách dưới đây bao gồm những lỗi thường gặp nhất mà chúng tôi thấy trong môi trường sản xuất và sửa chữa.
- Sử dụng máy khoan UNC cho mũi taro UNF hoặc ngược lại. Vòi 9/16-12 trong lỗ 33/64 inch cắt một sợi mỏng, yếu và sẽ bong ra, trong khi vòi 9/16-18 trong lỗ 31/64 inch sẽ kẹt và đứt. Xác nhận chuỗi trước khi bạn chọn một mũi khoan.
- Nhầm lẫn 16/9 với M14. Sợi 9/16 inch có đường kính danh nghĩa là 0,5625 inch, trong khi M14 có kích thước 0,5512 inch. Các giá trị bước là khác nhau, do đó, không thể sử dụng vòi 9/16-12 trong lỗ M14, mặc dù mũi khoan 12,2 mm có số lượng tương tự như 31/64 inch.
- Bỏ qua dung sai khoan. Một mũi khoan 31/64 inch bị mòn hoặc kém chất lượng có thể cắt một lỗ có kích thước quá lớn vài phần nghìn inch, điều này làm thay đổi độ ăn khớp và làm suy yếu ren. Sử dụng máy khoan chất lượng và kiểm tra kích thước lỗ cho các công việc quan trọng.
- Khai thác các lỗ mù mà không xóa chip. Sợi chỉ 16/9 trong lỗ mù sẽ giữ chip ở phía dưới và vòi sẽ liên kết ngay khi sáo lấp đầy. Sử dụng vòi có rãnh xoắn ốc và chu trình mổ thay vì buộc vòi vào sâu hơn.
- Bỏ qua chất lỏng cắt bằng thép không gỉ. Thép không gỉ cứng lại nhanh chóng. Nếu không có chất lỏng, bề mặt sẽ trở nên cứng hơn vòi và vòi bị mòn hoặc gãy trong vòng vài vòng. Sử dụng keo dán áp suất cao hoặc chất lỏng khai thác không gỉ chuyên dụng.
- Sử dụng một vòi bị mòn. Một vòi đã hoàn thành nhiều lỗ sẽ cắt những sợi chỉ quá khổ hoặc đột ngột bị đứt ở gốc. Theo dõi tuổi thọ mũi taro và thay thế mũi taro trước khi chất lượng ren suy giảm.
Sửa chữa các sợi chỉ 16/9 bị hỏng bằng cách chèn ren
Sợi chỉ 16/9 bị tước không phải lúc nào cũng có nghĩa là vỏ mới, ống góp mới hoặc thời gian ngừng hoạt động tốn kém. Nếu ren trong đầu xi lanh bằng nhôm, hộp số hoặc thân van thủy lực bị hỏng, thì bộ chèn ren dây có thể khôi phục kết nối về tình trạng đáng tin cậy trong vài phút. Quá trình sửa chữa sử dụng mũi khoan taro dành riêng cho hạt dao chứ không phải kích thước mũi khoan taro tiêu chuẩn 9/16 vì hạt dao chiếm đường bao ren ban đầu và cần có ren taro quá khổ.
Trình tự sửa chữa tiêu chuẩn rất đơn giản. Đầu tiên, khoan ren cũ với kích thước mũi khoan được nhà sản xuất hạt dao khuyến nghị. Thứ hai, chạm vào lỗ mới bằng một vòi STI đặc biệt, có kích thước lớn hơn so với vòi 9/16 tiêu chuẩn để miếng chèn vừa khít sau khi lắp đặt. Thứ ba, quấn miếng đệm vào lỗ đã ren bằng công cụ lắp đặt. Cuối cùng, nếu phần chèn có tang, hãy tháo nó ra sau khi cài đặt. Lỗ hoàn thiện là ren trong 9/16 phù hợp với kích thước ban đầu và chấp nhận cùng một bu lông.
- Khoan ren bị hỏng đến đường kính thân hạt dao
- Chạm vào lỗ bằng mũi taro STI sử dụng cỡ mũi khoan taro STI
- Lắp đặt dây chèn bằng công cụ lắp đặt chuyên dụng
- Bẻ tang và kiểm tra sợi cuối cùng bằng thước đo nút
 Nhà cung cấp mảnh xoắn ốc để sửa ren Cung cấp nhiều loại vật liệu chèn dây, khóa phím và khóa vít, nhà cung cấp này cung cấp các giải pháp đáng tin cậy để khôi phục các ren bị hỏng và xử lý các ứng dụng có độ rung cao. Xem sản phẩm →
Vật liệu chèn và chất phủ đang được sử dụng. Vật liệu chèn dây bằng thép không gỉ là lựa chọn mặc định về khả năng chống ăn mòn và độ bền, còn vật liệu chèn bằng thép carbon mạ kẽm là lựa chọn có chi phí thấp hơn cho máy móc trong nhà. Đối với các ứng dụng có chu kỳ cao hoặc độ rung cao, các hạt dao kiểu khóa vít có đoạn khóa có thể ngăn bu-lông lùi ra ngoài. Các hạt dao khóa phím là một lựa chọn khác khi bản thân hạt dao đó phải được khóa cơ học vào vật liệu gốc.
Khi bạn mua miếng chèn dây, nhà cung cấp phải cung cấp kích thước mũi khoan tarô STI chính xác cho từng kích thước miếng chèn. Vì dòng 9/16 UNC và 9/16 UNF sử dụng các hạt dao khác nhau nên bộ sửa chữa phải khớp chính xác với dòng ren ban đầu. Nhà sản xuất ống ren đáng tin cậy sẽ ghi lại mũi khoan, mũi taro và công cụ lắp đặt dưới dạng một bộ duy nhất, giúp giảm nguy cơ sửa chữa sai.
Chọn công cụ cài đặt và nhấn phù hợp cho công việc 16/9
Vòi bạn chọn cho công việc ngày 16/9 sẽ xác định chất lượng ren cũng giống như máy khoan. Đối với một lỗ xuyên qua 9/16-12 UNC, một cú chạm điểm xoắn ốc, đôi khi được gọi là cú chạm súng, đẩy phoi lên trước vết cắt và là lựa chọn nhanh nhất. Đối với lỗ mù, một vòi sáo xoắn ốc sẽ kéo phoi ra khỏi lỗ và ngăn chặn sự đóng gói ở phía dưới. Vòi ren thẳng phù hợp với các lỗ mù nông trên gang nhưng lại gặp khó khăn với các phoi dài bằng nhôm hoặc thép.
Lớp phủ quan trọng ngay cả khi hình dạng chính xác. Vòi không tráng sáng hoạt động được trên vật liệu gang và phoi ngắn. Vòi được phủ TiN xử lý thép hợp kim và giảm độ bám dính. Mũi dao được phủ TiCN hoặc TiAlN hoạt động tốt hơn với nhôm và thép không gỉ, trong đó lớp phủ làm giảm ma sát và ngăn chặn hiện tượng hàn cục bộ trên lưỡi cắt. Đối với bước răng thô 16/9/12, mômen cắt tương đối cao, do đó, lớp phủ phù hợp và lưỡi cắt sắc là điều cần thiết để có được kết quả nhất quán.
Tốc độ cắt nên thận trọng. Trong thép hợp kim, tốc độ bề mặt khoảng 30 đến 50 SFM là điểm khởi đầu an toàn để gõ bằng tay, trong khi nhôm có thể được gõ ở tốc độ cao hơn bằng giá đỡ vòi cứng. Điều quan trọng là giữ cho bước tiến được đồng bộ hóa với đầu mũi taro để mũi taro không hoạt động như một công cụ cắt khi bị nén. Sử dụng giá đỡ vòi hoặc đầu vòi có khả năng bảo vệ mô-men xoắn thích hợp có thể ngăn ngừa gãy, đặc biệt là ở các lỗ mù.
Nếu bạn vẫn đang so sánh các phương pháp, hướng dẫn của chúng tôi về làm thế nào để chọn một vòi chủ đề giải thích sự khác biệt giữa me thẳng, điểm xoắn ốc và taro me xoắn ốc ở mức độ sâu hơn, bao gồm các giới hạn thực tế của từng hình học.
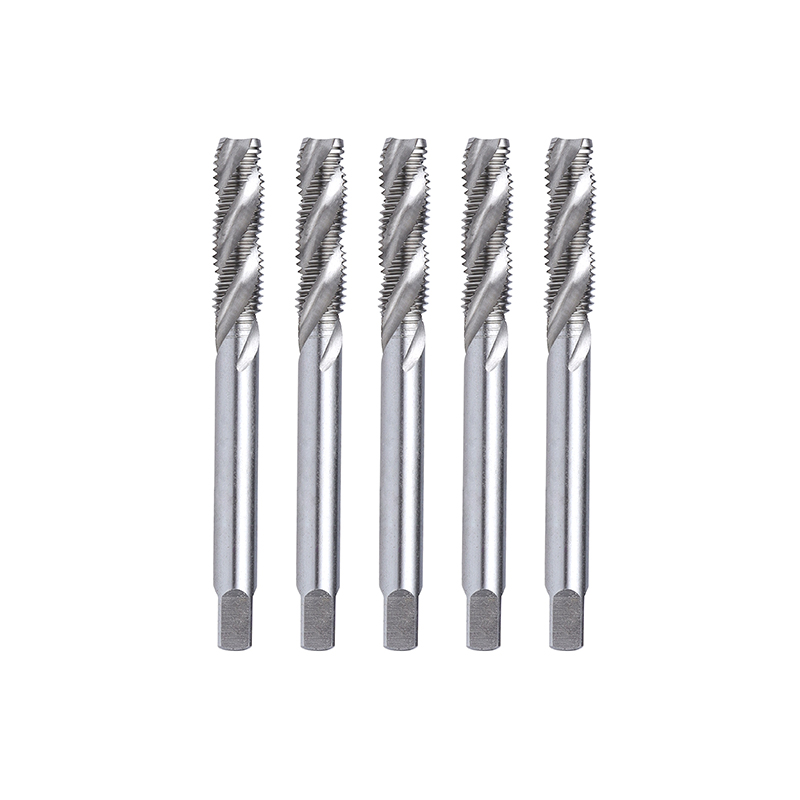 Tap ren xoắn ốc để tạo ren lỗ sâu Với các rãnh xoắn ốc để thoát phoi hiệu quả, vòi này giảm nguy cơ tắc nghẽn và gãy, khiến nó trở nên lý tưởng cho các lỗ sâu, kim loại cứng và sản xuất hàng loạt tự động. Xem sản phẩm →
Đối với cài đặt chèn luồng, công cụ cài đặt cũng quan trọng như chèn. Dụng cụ lắp đặt có kích thước chính xác cuộn miếng đệm vào lỗ với độ căng vừa phải, ngăn không cho miếng đệm giãn nở hoặc biến dạng. Các công cụ trích xuất có sẵn khi phần chèn phải được gỡ bỏ để làm lại. Các phụ kiện này phải đến từ cùng một nhà cung cấp với các phụ kiện để đảm bảo bộ sản phẩm phù hợp.
Hướng dẫn và tài nguyên liên quan
Nếu bạn cần xác minh các thông số kỹ thuật hoặc đánh giá một nhà cung cấp chuyên biệt về vòi, ren chèn và công cụ lắp đặt, tài nguyên sau đây sẽ kết nối bạn với kiến thức kỹ thuật và trải nghiệm sản phẩm của nhà sản xuất.
Các câu hỏi thường gặp về kích thước mũi khoan 16/9
Kích thước mũi khoan taro cho ren UNC 9/16-12 là bao nhiêu?Sử dụng mũi khoan 31/64 inch, tương đương 0,4844 inch hoặc khoảng 12,3 mm. Mũi khoan này tạo ra khoảng 75% độ bám ren trong thép và là giá trị được in trên biểu đồ mũi khoan taro tiêu chuẩn cho ren thô 9/16-12 UNC. |
Kích thước mũi khoan ren cho ren UNF 16/9-18 là bao nhiêu?Sử dụng mũi khoan 33/64 inch, tương đương 0,5156 inch hoặc khoảng 13,1 mm. Bước răng nhỏ để lại một lỗ lớn hơn, làm giảm mômen xoắn và tạo ra sợi nông hơn nhưng có khả năng chống rung. |
Tôi có thể sử dụng mũi khoan 1/2 inch để chạm vào ren 16/9-12 không?Về mặt kỹ thuật thì có, nhưng chỉ khi bạn muốn giảm mức độ tương tác của chuỗi. Mũi khoan 1/2 inch tạo ra độ bám dính khoảng 61% thay vì 75% tiêu chuẩn, rất hữu ích đối với thép không gỉ hoặc thép hợp kim cứng. Đối với công việc có mục đích chung, máy khoan 31/64 inch là sự lựa chọn an toàn hơn. |
Mũi khoan tương đương số liệu cho các chủ đề 16/9 là gì?Kích thước luồng số liệu gần nhất là M14. Ren M14 x 2.0 sử dụng mũi khoan 12,2 mm và ren M14 x 1.5 sử dụng mũi khoan 12,7 mm. Những giá trị này gần với các giá trị 16/9 của đế quốc nhưng bản thân các sợi dây không thể thay thế cho nhau. |
Các luồng 9/16-12 UNC và M14 x 2.0 có giống nhau không?Không. UNC 9/16-12 có đường kính danh nghĩa là 0,5625 inch (14,2875 mm) và bước là 12 TPI, trong khi M14 x 2.0 có đường kính danh nghĩa là 14 mm và bước là 2 mm. Đường kính gần nhau nhưng bước ren và dạng ren khác nhau nên vòi và bu lông không thể thay thế cho nhau. |
Mức độ tương tác của luồng 75 phần trăm có ý nghĩa gì đối với lần nhấn 16/9?Nó có nghĩa là ren trong chiếm 75% chiều sâu ren đầy đủ theo lý thuyết. Đây là sự thỏa hiệp trong ngành giữa độ bền ren và mô-men xoắn tarô. Ren 75 phần trăm chịu gần như toàn bộ tải trọng của ren 100 phần trăm nhưng yêu cầu lực cắt ít hơn đáng kể. |
Tôi nên sử dụng vòi nào cho lỗ mù 16-12 UNC?Sử dụng một vòi sáo xoắn ốc để kéo phoi ra khỏi lỗ khi nó cắt. Đối với lỗ xuyên, mũi taro điểm xoắn ốc nhanh hơn vì nó đẩy phoi ra trước mũi taro. Luôn sử dụng chất lỏng khai thác phù hợp với vật liệu cơ bản. |
Làm cách nào để sửa chữa một chủ đề bị tước 16/9?Khoan ren bị hỏng theo đường kính khuyến nghị của nhà sản xuất hạt dao, chạm vào lỗ bằng vòi STI và lắp hạt chèn ren dây bằng công cụ lắp đặt thích hợp. Vòi STI có kích thước lớn hơn so với vòi 9/16 tiêu chuẩn, vì vậy bu-lông ban đầu vẫn vừa khít sau khi lắp miếng chèn. |
Tóm tắt quyết định cuối cùng cho công việc khai thác 16/9 của bạn
Việc chọn đúng kích cỡ mũi khoan tarô 9/16 là sự khác biệt giữa một đường ren sạch, đáng tin cậy và một mũi taro bị hỏng hoặc lỗ bị tuột. Đối với hầu hết các công việc, 31/64 inch cho 16/9-12 UNC và 33/64 inch cho 16/9-18 UNF là những con số cần ghi nhớ. Khi vật liệu yêu cầu độ bám dính thấp hơn, hãy chuyển sang mũi khoan 1/2 inch cho loạt thô nhưng trước tiên hãy xác nhận yêu cầu ứng dụng. Các luồng M14 theo hệ mét là những láng giềng gần gũi, nhưng chúng không thể thay thế cho ngày 16/9.
Đối với các nhóm mua sắm và kỹ thuật, làm việc với một nhà sản xuất chuyên nghiệp cũng giúp giảm nguy cơ xảy ra lỗi thông số kỹ thuật. Dongtai Jinzhize Metal Products Co., Ltd. là nhà sản xuất và cung cấp hạt dao chèn ren chuyên nghiệp, sản xuất hạt dao chèn ren, hạt dao tự khai thác, hạt dao khóa chìa khóa, đai ốc chuyển ren trong-ngoài, nút dầu, vòi và công cụ lắp đặt đi kèm với chúng. Người mua bán buôn cần chất lượng ổn định cho các đơn đặt hàng số lượng lớn có thể tìm nguồn giải pháp khai thác và sửa chữa hoàn chỉnh dưới dạng một hệ thống phù hợp thay vì lắp ráp dụng cụ từ nhiều nhà cung cấp.
Sử dụng biểu đồ khoan tarô tiêu chuẩn làm điểm bắt đầu, điều chỉnh vật liệu và điều kiện sử dụng, xác minh chuỗi ren trên bản vẽ và trang bị cho người vận hành của bạn những vòi nước và dung dịch cắt chất lượng. Ren 16/9 là kết nối đáng tin cậy và tiết kiệm chi phí khi lỗ được khoan chính xác ngay lần đầu tiên.


