


Một bức vẽ đặt trên bàn của người thợ máy. Chú thích cho biết "không gỉ 303" dành cho nút xả dầu có ren nhỏ và một loạt miếng đệm tự ren. Không ai hỏi liệu bộ phận đó có đủ bền hay không, bởi vì sức mạnh chưa bao giờ là lý do khiến hạng mục được chọn. Bộ phận này được chọn vì máy trục vít phải quay hàng nghìn chiếc mỗi ca với các con chip dễ vỡ và vì bộ phận hoàn thiện vẫn phải tồn tại qua nhiều năm trong môi trường ẩm ướt, rải muối trên đường và độ ẩm trong xưởng. Sự đánh đổi đó chính xác là đặc tính của vật liệu thép không gỉ 303 mô tả: loại austenit được thiết kế để gia công trước tiên và chống ăn mòn thứ hai.
Phiên bản ngắn, trước chi tiết: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) là thép không gỉ austenit crom-niken loại 18/8 với 0,15 đến 0,35% lưu huỳnh được cố ý thêm vào để phá vỡ phoi. Nó không thể được làm cứng bằng cách xử lý nhiệt, về cơ bản nó không có từ tính trong điều kiện ủ, độ bền kéo được ủ của nó nằm trong dải 500 đến 700 MPa, và khả năng chống ăn mòn chung của nó ở mức gần 304. Điểm duy nhất mà nó rõ ràng tụt lại phía sau là khả năng chống rỗ clorua, bởi vì cùng các tạp chất mangan sulfua làm cho nó hoạt động rất đẹp cũng là thứ đầu tiên hòa tan trong môi trường khắc nghiệt.
Bài viết này trình bày về thành phần, dữ liệu cơ và vật lý, khả năng gia công, hành vi ăn mòn, giới hạn nhiệt và hàn, logic lựa chọn và kiểm tra nguồn cung ứng đằng sau câu trả lời ngắn gọn đó. Nó được viết cho các kỹ sư, người mua và nhân viên chất lượng, những người phải chứng minh sự lựa chọn vật liệu trên bản vẽ hoặc đơn đặt hàng chứ không phải trên sách giáo khoa.
Bài học rút ra: Thép không gỉ 303 là loại austenit gia công tự do, đánh đổi khả năng chống rỗ clorua để có một trong những tốc độ gia công cao nhất so với bất kỳ loại thép không gỉ nào, đó là lý do tại sao nó chiếm ưu thế trong các bộ phận gia công bằng vít như bộ chèn ren, bộ chuyển đổi và nút xả.
Sơ lược về đặc tính vật liệu thép không gỉ 303
Trước khi đi sâu vào các giá trị riêng lẻ, việc xem toàn bộ lớp trong một chế độ xem sẽ giúp ích. Bảng dưới đây tóm tắt các đặc tính vật liệu thép không gỉ 303 tiêu đề xuất hiện trên hầu hết các chứng chỉ vật liệu và bảng dữ liệu, cùng với hậu quả thực tế của từng đặc tính đó tại xưởng sản xuất.
| Tài sản | Giá trị điển hình | Ý nghĩa của thành phần luồng |
|---|---|---|
| Lớp gia đình | Austenitic, crom-niken | Không cứng bằng cách xử lý nhiệt; sức mạnh đến từ công việc lạnh lùng |
| Ký hiệu UNS/EN | S30300/1.4305 | Có thể hoán đổi trên hầu hết các bản vẽ với AISI 303 và X8CrNiS18-9 |
| Độ bền kéo (ủ) | 500 đến 700 MPa | Thích hợp cho các chi tiết chèn và phích cắm chịu lực cắt và nén |
| Sức mạnh năng suất 0,2 phần trăm (ủ) | 190 đến 260 MPa | Năng suất thấp thúc đẩy nhu cầu tương tác chủ đề rộng rãi |
| Độ giãn dài | 35 đến 50 phần trăm | Độ dẻo tốt nên ren cuộn và biến dạng hơn là nứt |
| Độ cứng (ủ) | 160 đến 200 HB | Có thể gia công bằng dụng cụ cacbua tiêu chuẩn ở tốc độ bề mặt cao |
| Khả năng gia công tương đối | Khoảng 78% B1112 | Cắt nhanh hơn khoảng 1,7 lần so với 304 |
| Hành vi từ tính | Về cơ bản không có từ tính khi ủ | Từ tính nhẹ sau khi gia công nguội hoặc cán ren |
| Khả năng chống rỗ clorua | Thấp hơn 304 và thấp hơn nhiều so với 316 | Tránh tiếp xúc với biển, hóa chất và làm tan băng nặng |
Bài học rút ra: nếu thông số kỹ thuật chỉ ghi "không gỉ", 303 và 304 không thể thay thế cho nhau trong môi trường clorua, mặc dù chúng trông giống hệt nhau trên kệ.
Thành phần hóa học và chỉ định lớp
Hợp kim 303 là bản sửa đổi gia công tự do của họ austenit 18/8. Hóa học cơ bản của nó về cơ bản là 304 với việc bổ sung lưu huỳnh hoặc selen có kiểm soát và giới hạn cacbon và phốt pho được nới lỏng một chút phản ánh thực tế sản xuất thanh khối lượng lớn thay vì bất kỳ nỗ lực nào nhằm cải thiện hiệu suất ăn mòn.
| Yếu tố | Phạm vi | Vai trò trong lớp |
|---|---|---|
| Cacbon (C) | tối đa 0,15 | Bịt để hạn chế sự hình thành cacbua crom dọc theo ranh giới hạt |
| Silic (Si) | tối đa 1,00 | Khử oxy trong quá trình tan chảy; mức dư ảnh hưởng nhẹ đến khả năng gia công |
| Mangan (Mn) | tối đa 2,00 | Kết hợp với lưu huỳnh để tạo thành thể vùi mangan sunfua làm vỡ chip |
| Phốt pho (P) | tối đa 0,20 | Phụ cấp cao hơn 304; góp phần nhỏ vào độ giòn của chip |
| Lưu huỳnh (S) | 0,15 đến 0,35 | Việc bổ sung xác định; tạo ra các rãnh bên trong giúp rút ngắn chip |
| Crom (Cr) | 17,0 đến 19,0 | Tạo thành màng oxit thụ động mang lại khả năng chống ăn mòn |
| Niken (Ni) | 8,0 đến 10,0 | Ổn định cấu trúc austenit và mang lại độ dẻo và độ dẻo dai |
| Molypden (Mo) | Tối đa 0,60 (tùy chọn) | Không cố ý thêm vào; sự vắng mặt là điều ngăn cách 303 với 316 |
Hàm lượng lưu huỳnh là con số quan trọng nhất trong bảng đó và cũng là con số thường xuyên bị xác định sai nhất. Nhiệt độ ở mức 0,15% lưu huỳnh máy kém hơn đáng kể so với nhiệt ở mức 0,30%, nhưng cả hai đều hoàn toàn tuân thủ thông số kỹ thuật 303. Đối với một xưởng máy trục vít sản xuất hàng triệu hạt dao nhỏ mỗi năm, mức chênh lệch đó chuyển trực tiếp thành những thay đổi về dụng cụ, thời gian chu kỳ và tỷ lệ phế liệu.
Các biến thể của Selenium và đồng
Hai biến thể xuất hiện thường xuyên trên bản vẽ và không được coi là giống hệt với tiêu chuẩn 303:
- 303Se (UNS S30323) - selen thay thế lưu huỳnh làm chất bổ sung tự do gia công. Khả năng kiểm soát phoi tốt và độ hoàn thiện bề mặt thường tốt hơn, nhưng chỉ số khả năng gia công thấp hơn một chút so với thép 303 chứa lưu huỳnh. Lý do chính để chọn nó là khả năng định dạng nóng và nguội được cải thiện và khả năng chống ăn mòn tốt hơn một chút vì các tạp chất selen ít gây ra vết rỗ hơn so với sunfua.
- 303Cu - một biến thể ổ trục bằng đồng được sử dụng khi cần cải thiện tiêu đề nguội hoặc hiệu suất ăn mòn tốt hơn một chút. Nó phổ biến ở các loại dây buộc và dây điện dành cho các bộ phận được tạo hình nguội.
- 303Sulf và chung 303 - ký hiệu thương mại phải luôn gắn liền với phạm vi hóa học bằng văn bản và giấy chứng nhận, vì chỉ riêng "303" không xác định được hàm lượng lưu huỳnh, độ cứng hoặc điều kiện phân phối.
Các loại tương đương cần biết khi xem xét tài liệu nhập khẩu bao gồm AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 và GB/T Y1Cr18Ni9. Trên thực tế, nhà cung cấp ở Châu Á, Châu Âu hoặc Bắc Mỹ đều sẽ báo giá cùng một dòng, nhưng định dạng chứng chỉ và phạm vi kiểm tra khác nhau, vì vậy đơn đặt hàng cần nêu rõ tiêu chuẩn nào chi phối.
Bài học rút ra: lưu huỳnh từ 0,15 đến 0,35 phần trăm là yếu tố tạo nên hoạt động tốt cho máy 303, nhưng điểm chính xác bên trong cửa sổ đó là biến số mua hàng cần được xác định cho công việc với khối lượng lớn.
Tính chất cơ học của thép không gỉ 303
Dữ liệu cơ học cho 303 luôn phụ thuộc vào điều kiện và đây là nơi xảy ra hầu hết các lỗi thông số kỹ thuật. Một bảng dữ liệu được trích dẫn cho thanh ủ có vẻ yếu bên cạnh bảng dữ liệu được trích dẫn cho thanh kéo nguội cùng loại và cả hai đều đúng. Lý do là vì 303 là austenit và không thể được tăng cường bằng cách làm nguội hoặc ủ. Đòn bẩy duy nhất hiện có là gia công nguội, được áp dụng dưới dạng kéo thanh trước khi gia công hoặc cán ren và tạo hình sau đó.
| Tài sản | Thanh ủ | Thanh kéo nguội hoặc cán nguội |
|---|---|---|
| Độ bền kéo | 500 đến 700 MPa | 690 đến 860 MPa |
| Sức mạnh năng suất 0,2 phần trăm | 190 đến 260 MPa | 450 đến 700 MPa |
| Độ giãn dài in 50 mm | 35 đến 50 phần trăm | 10 đến 25 phần trăm |
| Giảm diện tích | Khoảng 50 phần trăm | Khoảng 35 phần trăm |
| độ cứng | 160 đến 200 HB | 230 đến 320 HB |
| Mô đun đàn hồi | 193 đến 200 GPa | 193 đến 200 GPa |
| Tỷ lệ Poisson | 0.30 | 0.30 |
Hai hệ quả theo sau từ bảng đó. Đầu tiên, tỷ lệ năng suất trên độ bền kéo của 303 được ủ thấp, khoảng 0,35 đến 0,45, có nghĩa là vật liệu biến dạng rõ rệt trước khi bị gãy. Đối với chi tiết ren chèn hoặc đai ốc chuyển đổi, độ dẻo đó rất hữu ích: các cạnh ren có thể phù hợp với ren đối tiếp hơi không hoàn hảo thay vì bị nứt. Thứ hai, độ dẻo tương tự có nghĩa là ren có thể được kéo ra khỏi vật liệu mềm gốc từ rất lâu trước khi vật liệu chèn bị hỏng, do đó độ bền của vật liệu gốc và chiều dài ren ăn khớp thường chi phối mối nối.
Sức mạnh so với sự tham gia, không chỉ sức mạnh
Một lỗi phổ biến trong vỏ nhôm là chỉ định phần chèn mạnh hơn thay vì gắn chặt hơn. Nếu miếng chèn không gỉ 303 được lắp vào một trùm nhôm đúc chỉ có bốn ren ăn khớp, thì tấm nhôm sẽ cắt trước tiên bất kể loại miếng chèn nào. Các quy tắc tham gia thực tế được áp dụng trong sản xuất là:
- Đối với cha mẹ bằng thép và gang, hãy nhắm tới ít nhất 1,0 đến 1,5 lần đường kính danh nghĩa của ren tham gia.
- Đối với cha mẹ bằng nhôm và magie, hãy nhắm tới đường kính danh nghĩa gấp 2,0 lần hoặc sử dụng ổ khóa hoặc miếng chèn ba lỗ được thiết kế để phân bổ tải trọng.
- Đối với nhựa và vật liệu tổng hợp, tải trọng được truyền bằng vật liệu chèn được liên kết hoặc đúc thay vì bằng ren và vai trò của 303 được giới hạn ở dạng ren bên trong.
- Khi có hiện tượng rung, hãy chỉ định chèn dây khóa vít hoặc miếng vá khóa thay vì chỉ dựa vào mô-men xoắn.
Hiệu suất mệt mỏi tuân theo logic tương tự. Giới hạn độ bền của thép 303 đã ủ trong uốn quay nằm thấp hơn nhiều so với giới hạn của thanh gia công nguội và trong mối nối ren, tuổi thọ mỏi bị chi phối bởi rãnh ở ren tham gia đầu tiên. Cán ren sau khi gia công để lại ứng suất nén dư ở gốc và cải thiện đáng kể tuổi thọ mỏi so với cắt, đó là một lý do khiến cán ren vẫn là mặc định cho các ốc vít không gỉ khối lượng lớn.
Điểm mấu chốt: 303 không thể xử lý nhiệt, do đó, bất kỳ yêu cầu về độ bền nào trên khoảng 700 MPa đều phải được đáp ứng bằng cách chỉ định nhiệt độ gia công nguội và chấp nhận độ dẻo thấp hơn.
Tính chất vật lý và nhiệt của thép không gỉ 303
Dữ liệu vật lý quan trọng hơn hầu hết các nhà thiết kế mong đợi, đặc biệt là trong các tổ hợp có chu kỳ nhiệt độ. Phần chèn không gỉ trong vỏ nhôm giãn nở với tốc độ khác với kim loại gốc và sự thay đổi dẫn đến tải trước thường là nguyên nhân làm lỏng khớp chứ không phải rung động.
| Tài sản | Giá trị điển hình | Ý nghĩa thiết kế |
|---|---|---|
| Mật độ | 7,9 g/cm3 | Khối lượng thành phần gần bằng thép carbon cho cùng hình dạng |
| phạm vi nóng chảy | 1400 đến 1420°C | Vượt xa mọi nhiệt độ dịch vụ ô tô hoặc hàng không vũ trụ |
| Nhiệt dung riêng | Khoảng 500 J/kg·K | Làm nóng chậm và làm mát chậm so với nhôm |
| Độ dẫn nhiệt ở 100 °C | Khoảng 16,2 W/m·K | Khả năng loại bỏ nhiệt kém, do đó giữ cho chất lỏng cắt tiếp tục chảy trong quá trình gia công |
| Điện trở suất | Khoảng 0,72 micro-ohm mét | Không phải là vật liệu được lựa chọn cho đường dẫn điện |
| Giãn nở nhiệt, 20 đến 100 °C | Khoảng 17,3 x 10⁻⁶ mỗi K | Thấp hơn nhôm khoảng 23, thay đổi tải trước khi nóng |
| Tính thấm từ tương đối | Khoảng 1,02 ủ, lên đến khoảng 3 khi gia công nguội | Xác minh các yêu cầu về từ tính so với nhiệt độ thực tế |
| Mô đun đàn hồi | 193 đến 200 GPa | Cứng hơn nhôm nên việc chia tải sẽ ưu tiên cho phần chèn hơn |
Hành vi từ tính xứng đáng được lưu ý cụ thể. Nhiều khách hàng từ chối bộ phận không gỉ vì nam châm dính vào nó. Ở 303, lực hút yếu là bình thường và có thể xảy ra sau khi kéo nguội, cán ren hoặc gia công khắc nghiệt, bởi vì những hoạt động đó biến đổi một phần austenite thành martensite. Một bộ phận 303 được ủ hoàn toàn, giảm ứng suất sẽ cho thấy độ thấm gần bằng 1,02, trong khi một bộ phận được tạo hình nguội nhiều có thể cho thấy con số đó gấp nhiều lần. Nếu đặc điểm kỹ thuật yêu cầu hoạt động không có từ tính thì yêu cầu đó phải được viết dựa trên điều kiện hoàn thiện chứ không phải nguyên liệu thô.
Hình giãn nở nhiệt cũng giải thích một vấn đề thực tế. Khi phích cắm không gỉ được lắp vào vỏ nhôm và cụm này nóng lên, nhôm sẽ phát triển nhanh hơn. Nếu phích cắm được vặn đến giá trị giả định là vỏ thép, tải trước có thể giảm xuống và khớp nối có thể bị rò rỉ. Trong các ứng dụng nhiệt độ cao, mô-men xoắn ban đầu cao hơn một chút, vòng đệm kín có lực nén được kiểm soát hoặc chất bịt kín ren được định mức cho phạm vi nhiệt độ thường giải quyết vấn đề một cách đáng tin cậy hơn so với việc chuyển đổi cấp độ.
Bài học rút ra: từ tính nhẹ ở phần 303 đã hoàn thiện là bình thường và không cho thấy cấp độ sai; thay vào đó hãy kiểm tra các yêu cầu về độ thấm đối với điều kiện làm việc nguội.
Khả năng gia công: Tài sản bán 303
Khả năng gia công thường được coi là một chỉ số, trong đó thép carbon cắt tự do B1112 được đặt ở mức 100%. Chỉ số này không phải là hằng số phòng thí nghiệm; đây là quy ước công nghiệp phản ánh tốc độ cắt có thể đạt được để có tuổi thọ dụng cụ hợp lý. Nó vẫn trả lời câu hỏi mà mọi người lập kế hoạch sản xuất đều đặt ra, đó là một cấp độ nhất định sẽ mang lại bao nhiêu bộ phận mỗi giờ trước khi độ mòn của dụng cụ buộc phải thay đổi. Ba yếu tố quyết định chỉ số của loại không gỉ: thành phần hóa học của các tạp chất, tốc độ đông cứng của ma trận austenit và độ dẫn nhiệt, xác định lượng nhiệt mà dụng cụ phải hấp thụ. Các tạp chất mangan sunfua trong 303 hoạt động như các chất tăng ứng suất bên trong, do đó phoi bị gãy thành các đoạn ngắn thay vì tạo thành một tổ chim dài và rối xung quanh dụng cụ. Hành vi đơn lẻ đó cho phép tốc độ bề mặt cao hơn, nguồn cấp dữ liệu nặng hơn và ít sự can thiệp của người vận hành hơn. Biểu đồ bên dưới xếp 303 cùng với các loại phổ biến khác sử dụng cùng một chỉ mục.
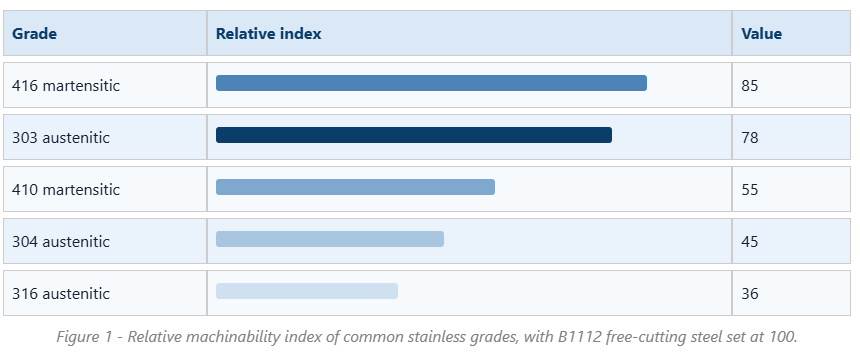
Khoảng cách giữa 303 và 304 là thực tế có ý nghĩa thương mại nhất trong bài viết này. Với chỉ số 78 so với 45, 303 loại bỏ vật liệu nhanh hơn, tạo ra phoi ngắn hơn và tạo ra ít thay dao hơn trên mỗi ca. Trên máy trục vít nhiều trục chạy các bộ phận nhỏ, sự khác biệt đó thường quyết định liệu công việc có mang lại lợi nhuận hay không. Nó cũng giải thích tại sao hầu hết mọi thành phần ren không gỉ nhỏ trên thị trường, từ phôi chèn dây đến phích cắm thoát nước, đều được trích dẫn ở mức 303 theo mặc định trừ khi khách hàng yêu cầu thứ gì khác.
Lợi thế không phải là vô hạn và nó đi kèm với những hình phạt thực sự. Các tạp chất sunfua làm giảm khả năng chống ăn mòn, như sẽ thảo luận sau, và chúng cũng làm cho vật liệu kém thích hợp để hàn vì lưu huỳnh thúc đẩy hiện tượng nứt nóng. Bề mặt hoàn thiện có thể rất tuyệt vời, nhưng nếu xử lý bằng axit thụ động sau khi gia công, các tạp chất có thể để lại các vết rỗ cực nhỏ trông giống như các khuyết tật khi phóng đại. Độ mài mòn của dụng cụ tốt hơn 304 nhưng vẫn kém xa thép carbon, vì vậy các loại cacbua có nền cứng và lớp phủ PVD là lựa chọn thông thường. Áp suất nước làm mát quan trọng vì 303 dẫn nhiệt kém; Chất làm mát xuyên dụng cụ áp suất cao giữ cho lưỡi cắt ở nhiệt độ dưới nhiệt độ nơi lưỡi tích hợp bắt đầu hình thành.
Các thông số khởi đầu điển hình để tiện 303 đã ủ với cacbua phủ là tốc độ bề mặt khoảng 150 đến 200 mét mỗi phút và bước tiến 0,10 đến 0,25 mm mỗi vòng quay, với các số liệu chính xác được điều chỉnh theo độ sâu cắt và độ cứng. Dụng cụ bằng thép tốc độ cao vẫn được sử dụng để khai thác đường kính nhỏ và dụng cụ tạo hình, nhưng ở tốc độ thấp hơn nhiều, thường là 25 đến 40 mét mỗi phút. Khai thác ren là hoạt động mà 303 tạo được danh tiếng, bởi vì phoi ngắn làm sạch rãnh dễ dàng hơn nhiều so với phoi sợi do 304 sản xuất, giúp giảm đáng kể tình trạng vỡ taro ở các lỗ mù.
Một điểm thực tế khác là tính nhất quán. Vì phạm vi lưu huỳnh rộng nên hai loại nhiệt tuân thủ 303 có thể hoạt động khác nhau. Một xưởng đang thực hiện công việc với khối lượng lớn nên yêu cầu nhà máy hoặc nhà sản xuất linh kiện giữ phần bổ sung gia công tự do ở nửa trên của phạm vi nếu thời gian chu kỳ và tuổi thọ dụng cụ là quan trọng. Khi độ hoàn thiện bề mặt hoặc khả năng tạo hình quan trọng hơn, biến thể có hàm lượng lưu huỳnh hoặc selen thấp hơn sẽ là lựa chọn tốt hơn.
Cuối cùng, khả năng gia công không chỉ liên quan đến tốc độ. Nó cũng liên quan đến chi phí phế liệu, mài giũa và kiểm tra. Các cấp độ cắt tự do tạo ra các gờ nhỏ hơn, các bộ phận có kích thước ổn định và thước đo ren dễ dự đoán hơn, giúp giảm số lượng bộ phận bị loại bỏ ở lần kiểm tra cuối cùng. Trên một bộ phận có nhiều ren, một lỗ chéo và một mặt bịt kín, những khoản tiết kiệm thứ cấp đó có thể vượt quá mức tiết kiệm được trong thời gian chu kỳ.
Điều đáng ghi nhớ là chỉ số trong biểu đồ giả định một tập hợp các điều kiện tham chiếu cụ thể, thường là tiện một điểm với dụng cụ cacbua và tiêu chí tuổi thọ dụng cụ cố định. Thay đổi thao tác sẽ thay đổi thứ hạng một chút. Ví dụ: khoan, nhạy cảm hơn với việc thoát phoi so với tiện, do đó, lợi thế tương đối của 303 so với 304 thậm chí còn lớn hơn khi khoan và khai thác lỗ sâu so với chỉ số gợi ý.
Điểm đáng chú ý: 303 tồn tại do chỉ số khả năng gia công của nó là khoảng 78 và mọi quyết định chuyển sang 304 hoặc 316 vì lý do ăn mòn sẽ phải tính đến mức tăng thời gian chu kỳ từ 40% trở lên.
Khả năng chống ăn mòn của thép không gỉ 303
Trong bầu không khí trong nhà và nông thôn sạch sẽ, 303 hoạt động gần bằng 304 và sẽ giữ được bề mặt sáng trong nhiều năm. Nước ngọt, chất tẩy rửa nhẹ, nhiều môi trường tiếp xúc với thực phẩm không chứa nhiều clorua và hầu hết các điều kiện dưới mui xe ô tô thỉnh thoảng có hơi ẩm đều có thể chấp nhận được. Các vấn đề bắt đầu khi clorua có nồng độ đáng kể.
Cơ chế rất đơn giản. Các tạp chất mangan sunfua làm gián đoạn màng oxit crom thụ động. Với sự hiện diện của các ion clorua, các tạp chất đó hòa tan tốt hơn, tạo ra các kẽ hở vi mô nơi hóa học cục bộ chuyển sang trạng thái axit và thiếu oxy. Khi một hố bắt đầu hoạt động, nó sẽ lan truyền vì bên trong hố trở thành cực dương và bề mặt xung quanh hoạt động như một cực âm lớn. Đây là lý do tại sao bộ phận 303 có thể trông không tì vết trong hai năm ở nhà máy nội địa và sau đó xuất hiện vết rỗ trong vòng vài tháng khi bộ phận tương tự được lắp đặt gần địa điểm ven biển hoặc tiếp xúc với muối làm tan băng.
Khả năng chống rỗ thường được so sánh bằng cách sử dụng con số tương đương về khả năng chống rỗ, được tính từ hàm lượng crom, molypden và nitơ. Đối với 303 không có molypden hoặc nitơ có chủ ý, do đó giá trị nằm trong vùng từ 17 đến 19, tương tự như 304 nhưng có mật độ vị trí bắt đầu cao hơn nhiều. Lớp 316 bổ sung molypden và đạt khoảng 24 đến 26, đó là lý do tại sao nó vẫn là mặc định cho dịch vụ hàng hải và hóa chất.
| Yếu tố | 303 | 304 | 316 |
|---|---|---|---|
| Khả năng chống rỗ tương đương | Khoảng 17 đến 19 | Khoảng 18 đến 19 | Khoảng 24 đến 26 |
| Địa điểm bắt đầu hố | Cao, từ tạp chất sunfua | Thấp | Rất thấp |
| Khả năng gia công tương đối | Khoảng 78 | Khoảng 45 | Khoảng 36 |
| Tiếp xúc với biển hoặc ven biển | Không được đề xuất | Bị giới hạn | Được đề xuất |
| Tính hàn | Rủi ro nứt nóng, kém | Tốt | Tốt |
| Sử dụng phần ren điển hình | Miếng chèn, bộ chuyển đổi, nút xả | Chốt và chèn chung | Phụ kiện hàng hải và quy trình |
Có một cách giảm thiểu đáng để biết. Sự thụ động trong axit xitric hoặc axit nitric sau khi gia công sẽ loại bỏ sắt tự do và ô nhiễm bề mặt, đồng thời cải thiện một chút hiệu suất của 303 bằng cách làm sạch các tạp chất ngoài cùng. Nó không làm thay đổi thành phần hóa học và sẽ không cứu được một bộ phận được sử dụng trong môi trường giàu clorua. Đánh bóng bằng điện còn tiến thêm một bước nữa bằng cách loại bỏ hoàn toàn một lớp bề mặt mỏng, giúp cải thiện hình thức bên ngoài và khả năng chống lại sự khởi đầu, nhưng một lần nữa, lợi ích chỉ giới hạn ở da.
Đối với nút xả và các bộ phận bịt kín khác, môi trường thường ít khắc nghiệt hơn vẻ ngoài của nó. Dầu động cơ, chất lỏng truyền động và chất làm mát thường không chứa clorua và phích cắm nhìn thấy bên trong bể chứa nước chứ không phải vùng bắn nước. Đó là lý do tại sao phích cắm dầu không gỉ 303/304/316 thường được cung cấp dưới dạng gia đình, cho phép người mua lựa chọn loại phù hợp với mức độ tiếp xúc thay vì mặc định chọn tùy chọn đắt tiền nhất.
Quy tắc lựa chọn hợp lý là sử dụng 303 trong đó bộ phận được gia công với khối lượng lớn và môi trường lành tính, chuyển sang 304 nơi có thể tiếp xúc với clorua và ăn mòn vừa phải và chuyển sang 316 nơi bộ phận sẽ thấy muối, không khí biển hoặc hóa chất xử lý. Ngược lại, việc chọn 316 cho ứng dụng sấy khô trong nhà sẽ làm tăng thêm chi phí mà không mang lại lợi ích có thể đo lường được.
Bài học rút ra: 303 là một lựa chọn tốt cho dịch vụ trong nhà, có dầu và hơi ẩm, nhưng không bao giờ nên chỉ định nó cho các môi trường ven biển, biển hoặc giàu clorua, nơi vết rỗ bắt đầu ở các thể vùi sunfua.
Khả năng chịu nhiệt, xử lý nhiệt và hành vi hàn
Các bảng dữ liệu thường nêu rõ rằng 303 chống lại quá trình oxy hóa khi tiếp xúc không liên tục ở nhiệt độ lên tới khoảng 760 ° C và trong dịch vụ liên tục ở nhiệt độ lên tới khoảng 870 ° C. Những số liệu đó mô tả sự hình thành cặn oxit chứ không phải sự phù hợp về cấu trúc. Việc bổ sung lưu huỳnh làm cho loại này có thể gia công được cũng là lý do khiến nó không phải là lựa chọn tốt cho dịch vụ nhiệt độ cao, vì sunfua có thể thúc đẩy hiện tượng giòn và tăng tốc độ tấn công ở các ranh giới hạt.
Sự thật về xử lý nhiệt quan trọng
- 303 không thể được làm cứng bằng cách xử lý nhiệt. Bất kỳ yêu cầu về độ cứng nào cũng phải được đáp ứng thông qua quá trình gia công nguội, không phải qua quá trình làm nguội hoặc lão hóa.
- Quá trình ủ được thực hiện trong khoảng nhiệt độ khoảng 1010 đến 1120 ° C, sau đó làm nguội nhanh và mục đích của nó là làm mềm vật liệu gia công nguội và khôi phục độ dẻo chứ không phải để tăng độ bền.
- Việc giảm ứng suất của các bộ phận gia công thường được thực hiện ở khoảng 350 đến 400°C. Phạm vi này được chọn có chủ ý để nằm dưới cửa sổ nhạy cảm nơi cacbua crom hình thành ở ranh giới hạt.
- Nên tránh tiếp xúc kéo dài trong khoảng từ 425 đến 815°C, vì sự kết tủa của crom cacbua sẽ loại bỏ crom khỏi nền xung quanh và để lại một dải dễ bị ăn mòn.
Hàn là điểm yếu
303 thường được coi là không phù hợp để hàn. Lưu huỳnh làm giảm phạm vi nhiệt độ hóa rắn và thúc đẩy hiện tượng nứt nóng ở mối hàn, đồng thời nó cũng làm tăng độ xốp. Nếu một thiết kế yêu cầu hàn, cách tiếp cận thông thường là chuyển thành phần sang 304 hoặc 316, hoặc sang kết hợp chất độn và đế có hàm lượng lưu huỳnh thấp. Trong trường hợp phải nối một bộ phận 303 thực sự, việc hàn phải được giới hạn ở các quy trình đầu vào nhiệt độ thấp với chất độn 308L, sau đó là ủ và tẩy hoàn toàn, nhưng ngay cả khi đó khả năng chống ăn mòn của mối hàn và vùng chịu ảnh hưởng nhiệt sẽ kém hơn kim loại cơ bản.
Hình thành lạnh và dồn nén
Có thể gia công nguội 303 nhưng còn hạn chế. Tốc độ làm cứng cao, tương tự như các loại austenit khác, vì vậy các hoạt động tạo hình khắc nghiệt như kéo sâu hoặc gia công nguội nặng thường được thực hiện ở 303Se hoặc 304 thay vì ở 303 chứa lưu huỳnh. Ngược lại, cán ren rất phù hợp với 303 và là cách tiêu chuẩn để tạo ra các sợi có độ bền cao trên hạt dao và ốc vít nhỏ.
Galling là một đặc tính austenitic khác đáng để lập kế hoạch. Khi hai bề mặt không gỉ có độ cứng tương tự cọ xát dưới áp lực, chúng có thể hàn nguội cục bộ và bị rách, đó là lý do tại sao các đai ốc không gỉ đôi khi bị kẹt trên các bu lông không gỉ. Trong các tổ hợp có ren, điều này được kiểm soát bằng cách sử dụng các loại khác nhau, áp dụng hợp chất chống kẹt dựa trên molypden, điều khiển mô-men xoắn hoặc chỉ định một thiết kế khóa chèn không phụ thuộc vào việc tháo rời nhiều lần.
Bài học rút ra: coi 303 là vật liệu chỉ dành cho gia công; nếu mối nối phải được hàn hoặc thấy nhiệt độ duy trì trên khoảng 400 °C, thay vào đó hãy chỉ định 304 hoặc 316.
303 so với 304 so với 316: Lựa chọn thuộc tính, không phải thói quen
Lựa chọn cấp độ là một bài tập cân bằng giữa ba biến số kéo theo các hướng khác nhau: chi phí gia công, nhu cầu ăn mòn và yêu cầu về độ bền hoặc độ dẻo. Sự so sánh hai cột bên dưới đưa ra logic lựa chọn cho hai họ thành phần thường bị ảnh hưởng nhất bởi quyết định 303.
Chèn ren và bộ điều hợp
| Phích cắm, phụ kiện và bộ phận bịt kín
|
Một quan niệm sai lầm thường gặp là việc chuyển lên 316 luôn là lựa chọn an toàn hơn. Trong thực tế, một bộ phận 316 bị phồng lên trong quá trình lắp ráp và bị vặn lại nhiều lần có thể kém tin cậy hơn một bộ phận 303 được vặn đúng cách có vòng đệm thích hợp. Cấp vật liệu là một biến số trong hệ thống cũng bao gồm dạng ren, cấp dung sai, độ hoàn thiện bề mặt, bôi trơn và mô-men xoắn lắp ráp.
Khía cạnh chi phí là thực tế và có giá trị định lượng. Bởi vì 316 máy có chỉ số khoảng 36 so với 78 của 303, thời gian gia công cho cùng một bộ phận có thể nhiều hơn gấp đôi và bản thân vật liệu cũng đắt hơn. Đối với một bộ phận nhỏ có khối lượng lớn, điều đó có thể có nghĩa là đơn giá sẽ tăng gấp ba lần. Nơi mà môi trường dịch vụ thực sự yêu cầu 316, đó là tiền được chi tiêu hợp lý; nếu không, nó chỉ đơn giản là mất tiền ký quỹ.
Bài học rút ra: chọn cấp độ từ độ phơi sáng thực tế và khối lượng gia công thực tế, đồng thời ghi cả cấp độ và nhiệt độ lên bản vẽ để lựa chọn có thể lặp lại.
Ứng dụng: Nơi 303 thuộc tính mang lại hiệu quả trong các thành phần có luồng
Các đặc tính được mô tả ở trên thể hiện rõ ràng một loại thành phần cụ thể: nhỏ, có ren, được sản xuất với số lượng lớn và dự kiến sẽ chống gỉ mà không tiếp xúc với clorua. Bốn dòng sản phẩm thống trị không gian đó.
Chèn chủ đề tự khai thác
Một miếng chèn tự khai thác sẽ cắt sợi của chính nó vào một lỗ được khoan hoặc có lõi bằng nhôm, magie hoặc nhựa. Các rãnh cắt yêu cầu phải thoát phoi sạch trong quá trình lắp đặt và ren ngoài phải đủ cứng để cắt mà không bị sứt mẻ. 303 trong điều kiện được ủ hoặc gia công nguội nhẹ sẽ cân bằng tốt những nhu cầu đó và khi cần có tùy chọn mạnh hơn hoặc chống ăn mòn tốt hơn, hình dạng tương tự sẽ có sẵn ở 304 hoặc 316.
Chất lượng lắp đặt phụ thuộc nhiều vào lỗ cũng như phần chèn. Một lỗ được khoan có kích thước hơi lớn sẽ cho phép hạt dao quay, trong khi một lỗ có kích thước nhỏ hơn sẽ tăng mô-men xoắn lắp đặt và có thể làm đứt các phím lái. Dải dung sai cho lỗ dẫn hướng thường được nhà sản xuất hạt dao cung cấp và phải được coi là bắt buộc hơn là tư vấn.
Miếng đệm ren ba lỗ
Các miếng chèn ba lỗ được lắp đặt bằng một công cụ chuyên dụng gắn ba phím, sau đó khóa vào vị trí. Chúng chống lại chuyển động quay tốt hơn nhiều so với vật liệu chèn xoắn ốc thông thường và là lựa chọn phổ biến khi dự kiến sẽ có rung động hoặc tháo rời nhiều lần. Sự lựa chọn vật liệu thường là 303 vì chi phí và khả năng gia công, với 304 hoặc 316 có sẵn khi nhu cầu ăn mòn cao hơn.
Do ren chịu tải nằm bên trong và được bảo vệ bởi vật liệu gốc nên môi trường ăn mòn mà hạt dao nhìn thấy phần lớn là môi trường bên trong cụm lắp ráp, thường lành tính. Đó là một lý do khiến 303 hoạt động hoàn hảo trong động cơ, hộp số và khung máy mặc dù cùng loại sẽ nhanh chóng bị hỏng khi lắp trên boong tàu lộ thiên.
Miếng đệm khóa và đai ốc chuyển đổi
Các hạt dao khóa phím sử dụng các phím bên ngoài được truyền xuống qua vật liệu gốc để khóa hạt dao một cách cơ học. Các đai ốc chuyển đổi, còn được gọi là bộ điều hợp ren từ nam sang nữ, cho phép một bộ phận chuyển đổi giữa các ren hệ mét và inch hoặc giữa các bước ren khác nhau. Cả hai đều được hưởng lợi từ khả năng của 303 trong việc giữ dung sai chặt chẽ trên dạng ren sau khi gia công tốc độ cao và cả hai thường được cung cấp bằng thép carbon, 303, 304 hoặc 316 để người mua có thể phù hợp với loại ứng dụng.
Nút dầu và nút ren
Nút xả và nút bịt kín là các bộ phận máy trục vít cổ điển: hình học đơn giản, dung sai ren chặt, khối lượng hàng năm cao. Môi trường bên trong thường là dầu hoặc chất làm mát, trong khi môi trường bên ngoài có thể là khoang động cơ, đế máy hoặc vỏ bọc ngoài trời. Chọn 303 cho thiết bị trong nhà và 316 cho thiết bị hàng hải lộ thiên là sự phân chia tiêu chuẩn, tiết kiệm chi phí.
Lưu ý ứng dụng cuối cùng liên quan đến sự tiếp xúc kim loại khác nhau. Khi một miếng chèn không gỉ được lắp vào vỏ nhôm, mối nối sẽ tạo thành một cặp điện và khi có chất điện phân, nhôm sẽ trở thành cực dương. Điều này hiếm khi xảy ra ở thiết bị khô trong nhà, nhưng trong môi trường ẩm ướt hoặc nhiều muối, nó sẽ làm tăng tốc độ ăn mòn kim loại gốc xung quanh miếng đệm. Lớp phủ bảo vệ, chất bịt kín hoặc thay đổi vật liệu gốc là những biện pháp khắc phục thông thường.
Bài học rút ra: Ren trong của hạt dao thường có môi trường ôn hòa, vì vậy 303 vẫn là lựa chọn tiêu chuẩn cho hạt dao có khối lượng lớn trừ khi bản thân cụm lắp ráp tiếp xúc với clorua.
Bảo trì và thực hành tại chỗ
Lựa chọn vật liệu sẽ đưa một thành phần vào vạch xuất phát; thực hành bảo trì xác định cách thức hoạt động của nó trong suốt thời gian sử dụng. Các bộ phận có ren không gỉ bị hỏng vì một số ít lý do có thể dự đoán được và hầu hết chúng đều có thể phòng ngừa được.
- Quá mô-men xoắn. Bởi vì 303 được ủ có cường độ năng suất khoảng 190 đến 260 MPa, giá trị mô-men xoắn được sao chép từ bảng dây buộc bằng thép có thể kéo căng hoặc tước sợi. Luôn sử dụng dữ liệu mô-men xoắn được công bố cho chi tiết chèn hoặc phích cắm cụ thể và thường xuyên hiệu chỉnh lại bộ dẫn động.
- Phiền phức. Không gỉ trên tiếp xúc không gỉ dưới áp lực có thể bị giữ lại. Hợp chất chống kẹt, cấp độ tiếp xúc không giống nhau hoặc quy trình lắp đặt được bôi trơn sẽ loại bỏ hầu hết rủi ro.
- Sự tham gia không đủ. Một phích cắm thiếu hai luồng tương tác hoàn toàn sẽ bị rò rỉ bất kể cấp độ nào. Xác minh độ sâu tương tác trong quá trình kiểm tra bài viết đầu tiên, không phải sau khi lỗi tại hiện trường.
- Tấn công clorua. Rỗ trên một bộ phận 303 là dấu hiệu cho thấy cấp độ đó không phù hợp với môi trường chứ không phải bộ phận đó bị lỗi. Thay thế bằng 316 hoặc thêm hàng rào bảo vệ.
- Ăn mòn điện của cha mẹ. Hãy tìm sản phẩm ăn mòn màu trắng hoặc xám xung quanh phần chèn không gỉ trong vỏ nhôm, điều này cho thấy nhôm đang được tiêu thụ.
Thực hành kiểm tra phải phù hợp với chế độ lỗi. Kiểm tra trực quan phát hiện rỗ, ăn mòn và hư hỏng ren. Máy đo ren bắt được độ lệch chiều sau khi lắp đặt. Đối với các khớp quan trọng, việc kiểm tra mô-men xoắn sau chu kỳ nhiệt đầu tiên có nhiều thông tin hơn việc kiểm tra mô-men xoắn khi lắp ráp vì nó cho biết liệu tải trước có bị mất hay không. Việc xác minh hóa học định kỳ bằng máy phân tích huỳnh quang tia X cầm tay sẽ xác nhận rằng nguyên liệu đầu vào thực sự là 303 chứ không phải loại thay thế, đây là vấn đề thường gặp trong kho hỗn hợp.
Lưu trữ cũng quan trọng hơn nó xuất hiện. Các bộ phận không gỉ được bảo quản trong các thùng gỗ mở ở nhà kho ẩm ướt có thể gây ô nhiễm bề mặt và phát triển các vết rỉ sét mang tính thẩm mỹ hơn là cấu trúc, nhưng chúng vẫn sẽ khiến khách hàng phàn nàn. Giữ các bộ phận trong bao bì kín bằng chất ức chế ăn mòn dễ bay hơi và xử lý chúng bằng găng tay sạch sẽ tránh được hầu hết các tranh chấp này.
Bài học rút ra: hầu hết các lỗi thành phần 303 tại hiện trường đều liên quan đến mô-men xoắn, sự ăn khớp hoặc môi trường chứ không phải do bản thân vật liệu, vì vậy các quy trình bảo trì đáng được chú ý giống như chú thích cấp độ.
Tìm nguồn cung ứng linh kiện thép không gỉ 303: Những gì cần chỉ định
Bởi vì 303 có phạm vi hóa học cho phép rộng rãi và nhiều nhiệt độ, nên đơn đặt hàng chịu phần lớn rủi ro về chất lượng. Một nhà sản xuất hoặc nhà cung cấp có năng lực phải có thể trả lời từng điểm sau đây mà không do dự.
| Mục cần chỉ định | Tại sao nó quan trọng |
|---|---|
| Lớp và tiêu chuẩn | UNS S30300 hoặc EN 1.4305, được nêu rõ ràng thay vì "không gỉ" |
| Phạm vi lưu huỳnh | Xác định tính nhất quán trong gia công và gián tiếp đến hiện tượng rỗ |
| Điều kiện giao hàng | Ủ hoặc kéo nguội; ảnh hưởng đến sức mạnh và độ dẻo bởi một biên độ rộng |
| độ cứng range | Một điểm xác minh dễ dàng cho việc kiểm tra đầu vào |
| Giấy chứng nhận vật liệu | EN 10204 3.1 với khả năng truy xuất số nhiệt cho lô thành phẩm |
| Lớp dung sai chủ đề | 6H, 6g hoặc theo yêu cầu của khách hàng; được xác minh bằng thước đo đi và không đi |
| Xử lý bề mặt | Bôi trơn thụ động, mạ hoặc màng khô, với thử nghiệm xác định |
| Kế hoạch lấy mẫu | Xác định có bao nhiêu phần trên mỗi lô được kiểm tra và theo tiêu chí nào |
| Bao bì | Ngăn ngừa ô nhiễm, hư hỏng do độ ẩm và hư hỏng do vận chuyển |
Làm việc với nhà sản xuất cũng kiểm soát công cụ lắp đặt sẽ loại bỏ được một số vấn đề. Khi hạt dao và dụng cụ dẫn động được thiết kế cùng nhau, mô men lắp đặt, độ ăn khớp của phím và dung sai lỗ là nhất quán và những phàn nàn tại hiện trường về lỗ bị tước sẽ giảm mạnh. Điều này đặc biệt quan trọng đối với hạt dao tự tarô và hạt dao ba lỗ, trong đó tính năng dẫn động cũng quan trọng như chính ren.
Người mua số lượng lớn cũng nên hỏi về khả năng lặp lại theo từng lô chứ không chỉ là phê duyệt bài viết đầu tiên. Nhiệt lượng ổn định 303 từ nguồn máy nghiền ổn định, với hàm lượng lưu huỳnh được kiểm soát, cho phép xưởng khóa các thông số cắt và giữ chúng trong nhiều năm. Khi nguồn máy nghiền thay đổi, hành vi gia công có thể thay đổi ngay cả khi chứng chỉ trông giống hệt nhau và dấu hiệu đầu tiên thường là độ mòn dụng cụ tăng lên hoặc số lần loại bỏ thước đo ren tăng lên.
Cuối cùng, hãy xác minh khả năng thay vì lời hứa. Yêu cầu thiết bị sản xuất thực tế, quy trình kiểm tra và chuỗi truy xuất nguồn gốc từ thanh thô đến thùng đóng gói. Nhà cung cấp có thể hiển thị lộ trình được ghi lại từ số nhiệt đến bộ phận hoàn thiện sẽ dễ quản lý hơn nhiều so với nhà cung cấp chỉ có thể hiển thị thư mục chứng chỉ.
Bài học rút ra: chỉ định loại, phạm vi lưu huỳnh, loại nhiệt độ và chứng chỉ trên đơn đặt hàng; nếu không có bốn mặt hàng đó, hai nhà cung cấp đều có thể tuyên bố cung cấp "303" và vẫn giao các bộ phận hoạt động khác nhau.
Câu hỏi thường gặp
Đặc tính vật liệu thép không gỉ 303 quan trọng nhất là gì?Các đặc tính xác định là hàm lượng lưu huỳnh từ 0,15 đến 0,35% để bẻ phoi, chỉ số khả năng gia công khoảng 78 so với B1112, độ bền kéo khi ủ từ 500 đến 700 MPa, giới hạn chảy 0,2% từ 190 đến 260 MPa, độ giãn dài từ 35 đến 50 phần trăm, độ cứng từ 160 đến 200 HB và về cơ bản là đặc tính không từ tính trong vật liệu. tình trạng ủ. Khả năng chống ăn mòn tương đương với 304 ngoại trừ khả năng chống rỗ clorua thấp hơn đáng kể. |
Thép không gỉ 303 có từ tính không?Anneal 303 về cơ bản là không có từ tính, có độ thấm tương đối gần 1,02. Kéo nguội, cán ren và gia công nặng biến đổi một phần austenite thành martensite, do đó, bộ phận hoàn thiện có thể trở nên có từ tính yếu với độ thấm lên tới khoảng 3. Nam châm dính nhẹ vào thành phần 303 được gia công là bình thường và không có nghĩa là cấp sai loại được cung cấp. |
Thép không gỉ 303 có thể được làm cứng bằng cách xử lý nhiệt?Không. Đây là loại austenit và không phản ứng với quá trình làm nguội hoặc ủ. Cách duy nhất để nâng cao độ bền là gia công nguội, có thể đẩy độ bền kéo lên khoảng 690 đến 860 MPa nhưng phải trả giá bằng độ dẻo. Ủ chỉ được sử dụng để làm mềm vật liệu gia công nguội và khôi phục độ dẻo. |
Tại sao 303 dễ gia công hơn 304?Việc bổ sung lưu huỳnh tạo thành các thể vùi mangan sulfua trong toàn bộ nền. Những tạp chất này hoạt động như các vết khía bên trong khiến chip bị gãy thành các đoạn ngắn thay vì tạo thành một chuỗi dài. Phoi ngắn làm sạch vùng cắt, giảm cạnh tích hợp, lực cắt thấp hơn và cho phép tốc độ bề mặt cao hơn, đó là lý do tại sao máy 303 có tốc độ gấp khoảng 1,7 lần tốc độ của máy 304. |
Inox 303 có hàn được không?Nó thường không được khuyến khích. Lưu huỳnh thúc đẩy hiện tượng nứt nóng và độ xốp trong mối hàn, vùng chịu ảnh hưởng nhiệt mất khả năng chống ăn mòn. Trong trường hợp không thể tránh khỏi việc hàn, hãy sử dụng quy trình đầu vào nhiệt độ thấp với chất độn 308L và lập kế hoạch ủ và tẩy gỉ hoàn toàn hoặc chuyển thành phần sang 304 hoặc 316. |
303 có phù hợp với môi trường biển hoặc ven biển không?Không. Việc tiếp xúc với clorua gây ra hiện tượng rỗ bắt đầu ở các thể vùi sulfua. Mặc dù hiệu suất ăn mòn chung là gần bằng 304, mật độ của các vị trí bắt đầu hố cao hơn nhiều, do đó, 303 nên được dành riêng cho dịch vụ trong nhà, có dầu hoặc hơi ẩm. Lớp 316 là sự lựa chọn thích hợp cho môi trường biển và hóa chất. |
Sự khác biệt giữa 303 và 303Se là gì?Cả hai đều là loại gia công tự do, nhưng 303Se sử dụng selen thay vì lưu huỳnh. Selenium cung cấp khả năng kiểm soát chip tương tự với độ hoàn thiện bề mặt tốt hơn và khả năng tạo hình nóng và lạnh được cải thiện, đồng thời các tạp chất của nó ít tác động hơn một chút đến các chất khởi tạo hố. Inox 303 chứa lưu huỳnh thường có chỉ số gia công cao hơn và chi phí thấp hơn, vì vậy nó vẫn là mặc định cho các bộ phận gia công bằng vít. |
Một phần chèn 303 cần bao nhiêu sự tham gia của luồng?Quy tắc khởi đầu thực tế là từ 1,0 đến 1,5 lần đường kính danh nghĩa của ren liên kết bằng thép và gang, và khoảng 2,0 lần đường kính danh nghĩa ở nhôm hoặc magie. Khi có hiện tượng rung, hãy sử dụng thiết kế khóa chèn thay vì chỉ đơn giản là tăng độ ăn khớp, vì tuổi thọ mỏi bị chi phối bởi rãnh khía ở ren ăn khớp đầu tiên. |
Người mua nên xác minh các thành phần 303 đến như thế nào?Kiểm tra chứng chỉ EN 10204 3.1 dựa trên chỉ số nhiệt, xác minh độ cứng, đo ren bằng đồng hồ đo đi và không đi, đồng thời kiểm tra tại chỗ hóa chất bằng máy phân tích cầm tay nếu việc thay thế lớp là một rủi ro. Xác nhận rằng hàm lượng lưu huỳnh nằm trong phạm vi quy định vì nhiệt độ lưu huỳnh thấp sẽ hoạt động khác nhau ngay cả khi chứng chỉ tuân thủ. |
Inox 303 có đắt hơn 304 không?Chi phí vật liệu trên mỗi kg thường tương đương hoặc cao hơn một chút, nhưng chi phí sản phẩm được giao thường thấp hơn do thời gian gia công ngắn hơn đáng kể. Trong gia công trục vít khối lượng lớn, sự khác biệt về thời gian chu kỳ và tuổi thọ dụng cụ thường lớn hơn giá nguyên liệu thô, vì vậy 303 vẫn là lựa chọn kinh tế ở bất cứ nơi nào môi trường ăn mòn cho phép. |
Bài học rút ra: Đặc tính vật liệu thép không gỉ 303 được tối ưu hóa cho gia công và chống ăn mòn ở mức độ nhẹ, và mọi câu hỏi lựa chọn đều quay trở lại hai ưu tiên đó.
Các trang liên quan trên trang web này
Hai trang bên dưới đề cập đến các dòng vật liệu và sản phẩm được thảo luận trong bài viết này và là bước đương nhiên tiếp theo nếu bạn chỉ định các thành phần ren.
| Trang | Những gì bạn sẽ tìm thấy |
|---|---|
| Chèn ren bằng thép không gỉ | Chèn các loại, vật liệu và phương pháp lắp đặt trong một tổng quan |
| Ốc vít bằng thép không gỉ 303, 304 và 316 | So sánh cấp độ của ốc vít và các bộ phận không gỉ được gia công |
Nếu bạn đang so sánh các lựa chọn vật liệu cho một bộ phận cụ thể thay vì đọc nói chung, hãy đưa ra bản vẽ, môi trường sử dụng và khối lượng hàng năm. Ba mục đó xác định cấp độ và tính khí nhanh hơn bất kỳ so sánh bảng dữ liệu nào.
Bài học rút ra: khớp cấp độ với môi trường và khối lượng, sau đó khóa lựa chọn trong bản vẽ và đơn đặt hàng để quyết định tồn tại ở đơn hàng tiếp theo.


