Một chiếc M8 trùm trên vỏ hộp số bằng nhôm đúc sẽ bị bong ra khi cờ lê mô-men xoắn lần đầu tiên vượt qua 28 Nm. Dây chuyền dừng lại, nhà ở bị vứt vào thùng rác và chi phí thực sự không phải là nhà ở. Đó là ca bị mất, báo cáo ngăn chặn, thông báo của khách hàng và ba kỹ sư đã dành hai ngày để chứng minh rằng lỗi là do lỗ hổng thông số kỹ thuật chứ không phải do lắp ráp. Hạt dao ren ô tô là những bộ phận nhỏ, rẻ tiền có thể ngăn chặn chính xác loại sự kiện này và chúng được chọn trước đó nhiều tháng trên một ghi chú bản vẽ có nội dung như "Chèn dao tự khai thác M8 x 1.25, không gỉ hoặc tương đương".
Đây là kết luận phía trước. Dòng sản phẩm chèn quan trọng hơn nhiều so với tên thương hiệu. Bộ chèn ren dây, bộ chèn tự khai thác và bộ chèn khóa phím không thể thay thế cho nhau vì chúng truyền tải vào vật liệu gốc theo ba cách hoàn toàn khác nhau. Sau khi bạn sửa chữa dòng sản phẩm, vật liệu và lớp phủ sẽ trở thành câu hỏi về ăn mòn và nhiệt độ, còn dung sai lỗ sẽ trở thành câu hỏi về dụng cụ và quy trình. Nhận sai đơn đặt hàng và bạn sẽ phải chi tiền cho những dung sai chặt chẽ hơn mà ứng dụng không bao giờ cần đến, trong khi rủi ro thực tế, đó là phần chèn quay hoặc rút ra, vẫn không bị ảnh hưởng.
Bài viết này giới thiệu về sáu họ hạt dao có ren trong ô tô, các vật liệu và lớp phủ có ý nghĩa trong hoạt động của động cơ, hộp số, khung gầm và khay ắc quy xe điện, các thông số kỹ thuật về lỗ và ren quyết định xem hạt dao có giữ được hay không, dụng cụ giữ cho dây chuyền chuyển động và các câu hỏi nên hỏi bất kỳ nhà sản xuất hoặc nhà cung cấp nào trước khi bạn đưa ra đơn đặt hàng. Nó kết thúc với hướng dẫn bảo trì cho các chuỗi bị loại bỏ, một bộ câu hỏi thường gặp và một mô-đun tài nguyên ngắn.
Những gì chèn ren ô tô thực sự làm bên trong một khớp
Một hạt dao thực hiện một công việc: nó di chuyển sợi chịu tải ra khỏi vật liệu gốc yếu và vào một phần tử mạnh hơn, có thể thay thế được. Nhôm, magiê, khuôn đúc kẽm, thép tấm, vật liệu tổng hợp và nhựa đều có một điểm chung. Khi bạn cắt một sợi chỉ trực tiếp vào chúng, kiểu hỏng hóc không phải là hỏng bu-lông. Nó là một sợi bị cắt hoặc kéo bằng vật liệu mềm hơn, là bộ phận đắt tiền.
Hãy suy nghĩ về những con số. Bu lông thép cấp 8,8 trong trùm nhôm có thể bị hỏng ở bu lông rất lâu trước khi nhôm bị hỏng, điều này là tốt vì bạn muốn bu lông là mắt xích yếu. Một chốt cấp 10,9 trong cùng một ông chủ đã đảo ngược mối quan hệ đó. Bây giờ sợi nhôm bị cắt và bu lông vẫn tồn tại, điều đó có nghĩa là bạn phá hủy một vỏ để cứu một bu lông. Một phần chèn thay đổi tỷ lệ. Nó mang lại cho trùm nhôm một ren bên trong bằng thép hoặc không gỉ với diện tích cắt hiệu quả lớn hơn và nó phân tán tải trọng trên chiều dài tiếp xúc dài hơn, do đó khớp hoạt động theo cách thiết kế dự kiến.
Có một chức năng thứ hai ít được thảo luận hơn. Chèn tạo ra khả năng lặp lại. Lỗ ren bằng nhôm đúc thay đổi theo độ xốp, góc nghiêng, độ mòn của dụng cụ và vị trí kẹp. Một miếng chèn được tạo hình sẵn, được lắp đặt bằng một công cụ được điều khiển, mang lại cùng một vị trí ren và hành vi kéo ra giống nhau trên đơn vị 1 và đơn vị 100.000. Đối với một nhà sản xuất vận hành một tổ hợp quan trọng về an toàn, khả năng lặp lại đó có giá trị cao hơn đơn giá của hạt dao.
Cuối cùng, phần chèn tạo ra khả năng sử dụng. Khi một sợi chỉ bị hư hỏng tại hiện trường, một cuộn dây xoắn ốc hoặc một bộ phận khóa chìa khóa sẽ chuyển một vỏ phế liệu thành một vỏ đã được sửa chữa. Trong công việc về xe hạng nặng và đường sắt, nơi việc đúc có thể tốn hàng nghìn đô la và thời gian thực hiện kéo dài hàng tháng, thuộc tính duy nhất đó đã giúp toàn bộ đội xe hoạt động.
Sáu dòng sản phẩm chèn ren ô tô và nơi mỗi dòng thuộc về
Hầu hết các lỗi tìm nguồn cung ứng đều xảy ra do người mua coi tất cả các phần bổ sung là một danh mục. Họ không như vậy. Bảng dưới đây tóm tắt sáu họ xuất hiện thường xuyên nhất trong các bản vẽ xe cộ và hàng không vũ trụ, và cột quyết định hầu hết các đối số là cột về cách phần chèn dừng tự quay.
| gia đình | Nó khóa như thế nào | Vật liệu chủ điển hình | Phù hợp nhất | coi chừng |
|---|---|---|---|---|
| Chèn ren dây (cuộn xoắn ốc) | Cuộn dây tiết diện kim cương được giữ bằng lực căng của lò xo trong lỗ có ren | Nhôm, magiê, gang, nhựa | Sửa chữa và gia cố lỗ ren tiêu chuẩn | Yêu cầu vòi STI, không phải vòi tiêu chuẩn |
| Chèn tự khai thác | Các khe cắt bên ngoài tạo thành ren riêng trong quá trình lắp đặt | Nhựa, nhôm, khuôn đúc mềm, tường mỏng | Cài đặt một bước trong các trùm có độ bền thấp | Đường kính lỗ thí điểm là rất quan trọng và cụ thể cho vật liệu |
| Chèn ổ khóa | Các phím được đẩy xuống qua tường chèn vào vật liệu gốc | Thép cứng, khớp rung cao, vỏ hàng không vũ trụ | Khả năng chống xoay và kéo ra tối đa | Nhiều bước cài đặt hơn và đường kính trùm lớn hơn |
| Chèn ren ba lỗ | Lỗ mặt bích bằng vít, đinh tán hoặc cọc | Tấm kim loại, tấm mỏng, vật liệu tổng hợp | Vật liệu mỏng không thể cắt được toàn bộ sợi | Cần giải phóng mặt bằng hoặc truy cập phía sau bảng điều khiển |
| Đai ốc chuyển đổi bên trong-bên ngoài | Sợi nam bên ngoài và sợi nữ bên trong | Bất kỳ vật liệu nào, được sử dụng ở nơi có tiêu chuẩn ren khác nhau | Điều chỉnh số liệu thành hợp nhất hoặc BSP thành NPT | Kiểm tra độ dài đính kèm trên cả hai chủ đề |
| Nút ren và nút dầu | Bịt kín bằng mặt đệm hoặc bằng dạng ren côn | Chảo dầu, hộp số, vỏ thủy lực | Cổng xả, nạp và kiểm tra | Phớt côn và phích cắm thẳng theo nguyên lý khác nhau |
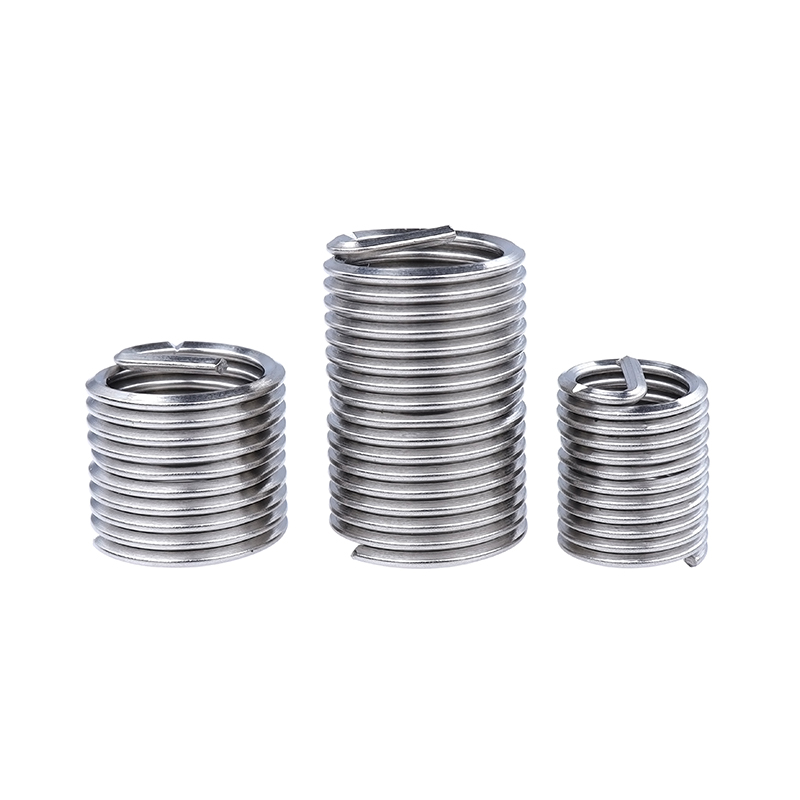 Chèn khóa vít Chèn khóa vít is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Xem sản phẩm →
Bộ chèn ren dây xứng đáng được nhận xét dài hơn vì đây là họ thường được chỉ định nhất trong các mối nối liên quan đến an toàn. Một cuộn dây xoắn ốc tiêu chuẩn dựa vào lực căng đàn hồi của cuộn dây được lắp đặt để giữ cố định. Biến thể khóa vít bổ sung thêm tính năng khóa trên ren bên trong để giữ chặt bu lông, giúp tăng mô-men xoắn cần thiết để nới lỏng dây buộc sau khi rung. Trong giá đỡ hệ thống truyền động hoặc cảm biến gắn trên khung, sự khác biệt đó thể hiện ở chỗ khớp nối vẫn ở mức tải kẹp sau 200 giờ rung ngẫu nhiên thay vì bị lỏng.
Các phần chèn tự khai thác chiếm đầu đối diện của quang phổ. Chúng là sự lựa chọn thực dụng khi ông chủ mềm mỏng, bức tường mỏng và quy trình muốn một thao tác thay vì hai. Vì hạt dao cắt ren của chính nó nên lỗ dẫn hướng hoàn toàn không phải là thông số ren. Đó là đường kính lỗ có dải dung sai và dải đó thường chặt, thường khoảng cộng hoặc trừ 0,05 mm trên kích thước nhỏ. Nếu quá trình khoan của bạn không thể giữ được dải đó thì không có thương hiệu hạt dao nào có thể cứu được mối nối.
Chèn khóa phím là câu trả lời nặng nề. Chúng được lắp đặt bằng các phím được dẫn động xuống qua các khe trong thân hạt dao, khóa hạt dao vào vật liệu gốc một cách cơ học. Không có sự phụ thuộc vào lực căng hoặc ma sát của lò xo. Đây là lý do tại sao chúng xuất hiện trong các vỏ máy bay, ở những vị trí có độ rung cao và trong các công việc sửa chữa mà một sai sót nhỏ là không thể chấp nhận được. Sự đánh đổi là phạm vi lắp đặt lớn hơn và nhiều bậc thang hơn.
Lựa chọn vật liệu và lớp phủ cho các hạt dao có ren ô tô
Một khi gia đình đã ổn định, quyết định tiếp theo là vật chất và kết thúc. Đây là nơi rủi ro về chi phí, ăn mòn và điện điện đều gặp nhau. Quy tắc giúp tránh rắc rối nhất rất đơn giản: làm cho vật liệu chèn phù hợp với bu lông và với môi trường, đồng thời không bao giờ đặt một miếng chèn anốt nhỏ vào một vật liệu catốt lớn mà không suy nghĩ về nó.
Hạt dao bằng thép cacbon là công cụ chính. Chúng bền, rẻ tiền và dễ tạo hình, đồng thời với lớp mạ kẽm, chúng xử lý tốt môi trường khô ráo trong nhà và môi trường ẩm ướt nhẹ. Kẽm trắng xanh và kẽm vàng là hai lớp phủ bạn sẽ thấy thường xuyên nhất. Kẽm trắng xanh cho lớp sáng, mỏng, tương đối đồng đều, có hình thức đẹp và khả năng chống phun muối vừa phải. Kẽm màu vàng, được sản xuất bằng phương pháp thụ động hóa trị ba trong các dây chuyền hiện đại, mang lại tông màu ấm hơn một chút và thường có khả năng chống gỉ trắng tốt hơn, đó là lý do tại sao nó xuất hiện trên các bộ phận gầm xe và khoang động cơ.
Các vật liệu chèn bằng thép không gỉ, thường là 303, 304 hoặc 316, chuyển cuộc thảo luận từ hình thức sang hóa học. Loại 303 được gia công tự do và là lựa chọn tự nhiên khi thân hạt dao phải được cắt trên máy tiện tự động với khối lượng lớn. Loại 304 là loại chống ăn mòn có mục đích chung và bao gồm hầu hết các mục đích sử dụng bên dưới và bên ngoài. Loại 316 bổ sung molypden và trở thành câu trả lời phù hợp cho muối đường, tiếp xúc với biển và một số môi trường hóa học. Sự đánh đổi là thép không gỉ austenit không có từ tính và không thể được làm cứng bằng cách xử lý nhiệt, do đó cường độ kéo ra trên một đơn vị thể tích thấp hơn tấm chèn bằng thép cacbon cứng có cùng kích thước.
| Chất liệu và hoàn thiện | Chống ăn mòn | sức mạnh | Môi trường điển hình |
|---|---|---|---|
| Thép cacbon, trơn | Thấp | Cao | Chỉ các vị trí bên trong khô ráo, có sương mù dầu |
| Thép carbon, kẽm trắng xanh | Trung bình | Cao | Nội thất cabin, khu vực khoang máy khô ráo |
| Thép carbon, kẽm màu vàng | Trung bình to good | Cao | Khoang động cơ, vùng gầm xe dễ bị bắn nước |
| thép không gỉ 303 | Tốt | Trung bình | Hạt dao được gia công, sử dụng dưới mui xe thông thường |
| thép không gỉ 304 | Tốt | Trung bình | Viền bên ngoài, giá đỡ, khớp nối vật liệu hỗn hợp |
| thép không gỉ 316 | Rất tốt | Trung bình | Tiếp xúc với muối đường, ven biển và rửa trôi |
Có hai điểm thực tế đáng được nhắc lại. Đầu tiên, độ dày lớp phủ thay đổi kích thước ren hiệu dụng một chút, do đó hạt dao được phủ không giống hệt về kích thước với hạt dao trơn và thông số kỹ thuật mạ nằm trên bản vẽ dọc theo chú thích ren. Thứ hai, khi tấm chèn không gỉ được lắp vào vật đúc bằng nhôm, hai kim loại tiếp xúc với nhau trong môi trường có khả năng ẩm ướt. Đó là một cặp điện. Thông thường, một chi tiết chèn nhỏ trong vật đúc lớn có thể được chấp nhận, nhưng đó phải là một quyết định có chủ ý được ghi lại trong hồ sơ thiết kế chứ không phải là sự ngẫu nhiên của danh sách các bộ phận.
Chỉ định Kích thước Lỗ, Kích thước Ren và Chiều dài Đính kèm
Bất cứ ai cũng có thể đọc chú thích chủ đề trên bản vẽ. Phần cần có kinh nghiệm là chuyển chú thích đó thành lỗ, dung sai và độ dài tương tác mà dây chuyền sản xuất thực sự có thể đáp ứng. Năm yếu tố quyết định kết quả: vật liệu gốc và độ cứng của nó, đường kính lỗ dẫn hướng và dải dung sai của nó, chiều dài tiếp xúc ở phần gốc, độ dày thành có sẵn cho phần trùm và phương pháp lắp đặt bao gồm cả việc có thể tiếp cận chỉ từ một phía hay không.
Độ cứng là bộ lọc đầu tiên. Bằng nhôm mềm có độ cứng khoảng 60 đến 80 HB, một miếng chèn tự taro sẽ cắt một sợi chỉ sạch một cách dễ dàng và cuộn dây xoắn ốc cần có lỗ STI được taro đúng cách. Với loại thép có độ cứng trên khoảng 30 HRC, các hạt dao tự tarô đơn giản là một công cụ sai lầm và cuộc thảo luận sẽ chuyển sang khóa phím hoặc sửa chữa bằng khoan và tarô.
Dung sai lỗ thí điểm là bộ lọc thứ hai và đó là nơi bắt nguồn của hầu hết các lỗi hiện trường. Một lỗ quá lớn 0,1 mm sẽ làm giảm vật liệu mà hạt dao có thể cắn vào và lỗi xuất hiện khi hạt dao quay theo mô-men xoắn, đôi khi chỉ sau vài chu kỳ nhiệt. Một lỗ quá nhỏ sẽ làm tăng mô-men xoắn lắp đặt, có thể làm cắt hạt dao hoặc làm nứt phần trùm mỏng.
Độ dài tương tác là bộ lọc thứ ba. Lối tắt phổ biến của việc chỉ sử dụng phần chèn sâu bằng mức độ ăn khớp ren tiêu chuẩn của bu lông thường là một sai lầm. Các hạt dao hoạt động bằng cách phân phối tải trọng, do đó độ sâu tỷ lệ thuận với tải trọng mà khớp mang. Biểu đồ bên dưới tóm tắt cách so sánh các dòng hạt dao khác nhau về hiệu suất kéo ra tương đối trong cùng một vật liệu chủ trong cùng điều kiện thử nghiệm, đây là cách hữu ích nhất để suy nghĩ về quyết định này trước khi bạn quyết định chế tạo dụng cụ.
Điều đầu tiên mà biểu đồ cho biết là mỗi họ hạt dao đều đập một lỗ ren không được gia cố và với một biên độ rộng. Phần chèn thấp nhất trên biểu đồ vẫn mang lại tải kéo ra nhiều hơn khoảng 50% so với sợi nhôm trần mà nó thay thế. Khoảng cách đó là toàn bộ sự biện minh cho bộ phận và đó là lý do tại sao một lần chèn duy nhất có thể biến thiết kế trùm biên thành một thiết kế an toàn mà không cần thay đổi vật đúc.
Quan sát thứ hai là sự lan rộng trong chính họ dây chèn ren. Biến thể khóa vít cao hơn khoảng ba phần trăm so với biến thể không rối ở đây, đây không phải là khẳng định về hiệu suất khóa mà phản ánh hình dạng cuộn dây hơi khác nhau và thực tế là cả hai đều được lắp vào lỗ STI được chạm đúng cách có độ sâu giống hệt nhau. Trong các khớp thực tế, sự khác biệt quan trọng hơn biểu đồ gợi ý, vì tính năng khóa ảnh hưởng đến mô-men xoắn mà dây buộc cần nới lỏng chứ không phải tải trọng tĩnh kéo ra.
Điểm thứ ba liên quan đến phần chèn khóa phím ở đầu phạm vi. Nó đạt chỉ số cao nhất vì các phím truyền tải trực tiếp vào vật liệu gốc thay vì chỉ dựa vào sự gắn kết của luồng. Đó chính xác là lý do tại sao nó được chỉ định ở những nơi có độ rung lớn và khả năng làm lại bị hạn chế. Chi phí là một ông chủ lớn hơn và chu kỳ cài đặt dài hơn.
Điểm thứ tư là so sánh giữa hai miếng chèn tự khai thác. Phiên bản không gỉ có chỉ số cao hơn một chút so với phiên bản thép carbon trong thử nghiệm này, điều này gây ngạc nhiên cho những người cho rằng thép không gỉ luôn yếu hơn. Lý do là hạt dao không gỉ ở phạm vi kích thước này đã được thử nghiệm ở điều kiện cứng hơn một chút và có hình dạng khe hơi khác một chút. Kết luận trung thực là sự khác biệt giữa 92 và 96 nằm trong tiếng ồn của hầu hết các quy trình tại xưởng và không phải là yếu tố quyết định. Chọn giữa chúng theo yêu cầu ăn mòn, không phải dựa trên chênh lệch cường độ hai hoặc bốn phần trăm.
Điểm thứ năm liên quan đến hạt dao ba lỗ. Chỉ số 104 của nó đặt nó ở trên cả hai hạt dao tự khai thác nhưng thấp hơn nhiều so với họ ren dây. Điều đó hợp lý vì đường dẫn tải của nó chạy qua mặt bích và ba điểm cố định thay vì xuyên qua một ren có chiều sâu tối đa. Nó là một giải pháp cho các tấm mỏng, không phải là đối thủ cạnh tranh với cuộn dây xoắn ốc trong trùm dày.
Điểm thứ sáu là về lỗ không được gia cố và nó đáng được nhấn mạnh. Ở tuổi 62, lỗ khai thác trần không chỉ yếu hơn. Đây cũng là lựa chọn ít lặp lại nhất, bởi vì hiệu suất của nó phụ thuộc vào độ xốp cục bộ của vật đúc tại vị trí chính xác đó. Hai lỗ trên cùng một thành phần có thể hoạt động khác nhau. Phần chèn sẽ loại bỏ sự thay đổi đó và sự thay đổi, chứ không phải cường độ trung bình, là nguyên nhân gây ra tình trạng dừng dòng.
Thứ bảy, biểu đồ là một so sánh rút ra tĩnh và không nên được đọc như một thứ hạng mệt mỏi. Trong khớp rung, thứ hạng có thể thay đổi vì cơ chế chống lại sự lỏng lẻo trở nên quan trọng như cơ chế chống lại sự kéo ra. Đó là trường hợp của thiết kế khóa vít và khóa chìa.
Thứ tám, lưu ý rằng chiều dài tiếp xúc được giữ không đổi ở mức gấp rưỡi đường kính danh nghĩa. Nếu bạn tăng mức độ tương tác lên gấp đôi đường kính thì mỗi họ hạt dao sẽ tăng, nhưng các hạt dao tự khai thác sẽ tăng ít hơn so với các nhóm ren dây và khóa phím, bởi vì hạt dao tự khai thác mang nhiều tải hơn ở gần một vài sợi đầu tiên.
Thứ chín, giá trị chỉ số mang tính tương đối, không tuyệt đối. Chúng rất hữu ích cho việc xếp hạng và giải thích quyết định thiết kế cho đồng nghiệp. Chúng không thể thay thế cho thử nghiệm kéo ra trên vật đúc của chính bạn, với quy trình tạo lỗ của riêng bạn, tại mô-men xoắn lắp đặt của riêng bạn.
Thứ mười, bài học thực tế rút ra cho nhóm mua hàng là việc chuyển đổi gia đình để tiết kiệm vài xu cho mỗi sản phẩm gần như không bao giờ đáng giá. Phần chèn này chỉ là một phần nhỏ so với chi phí của phần chủ mà nó bảo vệ và chế độ hư hỏng mà nó ngăn chặn được tính bằng số giờ ngừng hoạt động của đường dây.
Dụng cụ lắp đặt và kiểm tra thực tế dây chuyền lắp ráp
Một phần chèn hoàn hảo với công cụ cài đặt sai là một trình tạo phế liệu. Cuộc thảo luận về công cụ diễn ra ngắn gọn nhưng đó là nơi mà rất nhiều dự án lặng lẽ thất bại, bởi vì công cụ này thường được coi là thứ cần cân nhắc trong cùng một đơn đặt hàng với phần phụ kiện.
Đối với vật liệu chèn ren dây, công cụ lắp đặt có hai kiểu rộng, tùy thuộc vào vật liệu chèn có tang hay không rối. Việc lắp đặt không cần dây sẽ loại bỏ bước ngắt tang riêng biệt, giúp loại bỏ một đoạn dây lỏng lẻo có thể đi vào hộp số hoặc bộ chứa dầu. Lợi ích của quy trình đơn lẻ đó, chứ không phải bản thân vật liệu chèn, thường là lý do khiến nhà sản xuất chuyển sang thiết kế ít rối hơn. Các công cụ trích xuất tương tự, được sử dụng khi một hạt dao bị mòn hoặc hư hỏng phải thoát ra mà không làm hỏng ren gốc.
Đối với hạt dao tự tarô, công cụ lắp đặt thường là một bộ dẫn động ăn khớp ren trong và tác dụng một mô-men xoắn được điều khiển. Có hai biến số quan trọng: bộ dẫn động không được thoát ra ngoài khi có tải và phải theo dõi mô-men xoắn lắp đặt, bởi vì mô-men xoắn lắp đặt là dấu hiệu sớm nhất và rẻ nhất cho thấy lỗ dẫn hướng nằm ngoài thông số kỹ thuật. Nếu mô-men xoắn lắp đặt tăng lên trong một ca, thì máy khoan đang bị mòn.
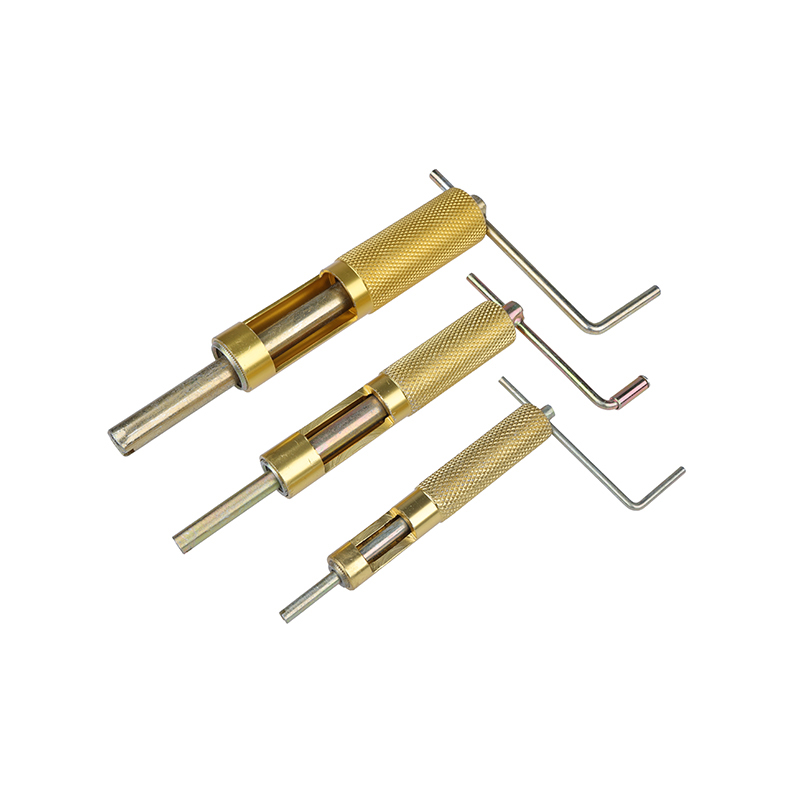 Công cụ cài đặt chèn ren dây Được sử dụng để vặn chính xác các sợi dây chèn vào các lỗ đã khai thác trước, đảm bảo lắp đặt và căn chỉnh chính xác. Công cụ này chứa các kích cỡ khác nhau của sợi dây... Xem sản phẩm →
Các vòi chủ đề thuộc về cùng một cuộc trò chuyện. Vòi sáo xoắn ốc nâng chip ra khỏi lỗ mù, điều này khiến chúng trở thành lựa chọn an toàn hơn khi chip bị bỏ lại sẽ là rủi ro về chất lượng. Mũi taro dạng thẳng chắc chắn hơn và thường được ưu tiên sử dụng trong các lỗ xuyên qua và trong các vật liệu tạo ra phoi bột ngắn. Sự lựa chọn giữa chúng là quyết định kiểm soát chip trước khi là quyết định về tốc độ cắt.
Kiểm tra thực tế dòng là thế này. Nếu quá trình lắp đặt cần cả hai tay, một vật cố định và thông số mô-men xoắn mà người vận hành phải ghi nhớ thì quá trình sẽ bị trôi. Công cụ chèn tốt giúp việc cài đặt chính xác trở nên dễ dàng.
Chất lượng, truy xuất nguồn gốc và lựa chọn nhà sản xuất phụ kiện ren ô tô
Đối với một dây buộc có giá vài xu, việc kiểm tra nhà cung cấp không tương xứng với giá cả và hoàn toàn tương xứng với rủi ro. Lỗi chèn không dừng lại ở thao tác chèn. Nó làm dừng các khớp nối, cụm lắp ráp và đôi khi là cả xe.
Bắt đầu với khả năng chiều thay vì chỉ có chứng chỉ. Yêu cầu nghiên cứu khả năng về các kích thước quan trọng, đối với hạt dao thường có nghĩa là đường kính chính, đường kính bước, chiều dài và đối với các loại tự ren, hình học của rãnh. Sau đó hỏi xem những kích thước đó được đo như thế nào, ở tần số nào và bằng thước đo nào. Một nhà sản xuất không thể mô tả bộ điều khiển máy đo của mình đang mô tả một quá trình sẽ bị trôi.
Truy xuất nguồn gốc nguyên liệu là câu hỏi thứ hai. Số nhiệt, chứng chỉ nhà máy và mối liên kết giữa lô thép và lô thành phẩm là những yếu tố chuyển đổi vật liệu chèn từ vật liệu tiêu hao thành bộ phận an toàn. Đối với các loại không gỉ, giấy chứng nhận thể hiện loại thực tế, 303, 304 hoặc 316, quan trọng hơn nhãn trên hộp.
Độ bóng bề mặt là câu hỏi thứ ba và cũng là câu hỏi thường bị bỏ qua nhất. Độ dày lớp mạ, độ bám dính và sự hiện diện của chất giảm giòn hydro sau khi mạ đều liên quan đến dây buộc bằng thép cường độ cao. Đối với hạt dao, mối quan tâm chính là kiểm soát độ dày, ảnh hưởng đến độ khít ren và độ che phủ đồng đều bên trong cuộn dây hoặc rãnh, ảnh hưởng đến tuổi thọ ăn mòn.
Câu hỏi thứ tư là năng lực và tính liên tục. Mối quan hệ cung cấp lớn, ổn định quan trọng hơn báo giá đầu tiên thấp, bởi vì những thay đổi về kỹ thuật, khủng hoảng năng lực và gián đoạn vận chuyển là những sự kiện thực sự khiến sản xuất ngừng hoạt động. Một đối tác có nhà máy riêng, đội máy móc riêng và lịch sử sản lượng được ghi lại sẽ dễ lập kế hoạch hơn so với một nhà giao dịch có mức giá tốt.
Thứ năm, hãy nhìn vào chiều rộng của phạm vi. Một nhà cung cấp có thể cung cấp cùng một họ ren bằng thép cacbon, thép mạ kẽm và thép không gỉ, cùng với các vòi, bộ dẫn động và dụng cụ vắt phù hợp, sẽ giảm số lượng nhà cung cấp mà bạn phải đủ tiêu chuẩn. Sự hợp nhất đó giúp tiết kiệm thời gian kỹ thuật và thời gian kỹ thuật là nguồn lực khan hiếm nhất trong hầu hết các dự án. Bạn có thể đọc thêm về công ty đằng sau phạm vi này trên trang web của chúng tôi trang hồ sơ công ty .
Kịch bản ứng dụng: Động cơ, hộp số, khung gầm và khay EV
Cùng một phần chèn hoạt động khác nhau tùy thuộc vào vị trí của nó. Một số tình huống lặp lại trong hầu hết mọi chương trình xe và logic lựa chọn đủ khác nhau để chúng đáng được tách ra.
Động cơ và hộp sốVỏ, vỏ và nắp ổ trục bằng nhôm đúc chiếm ưu thế. Chu kỳ nhiệt không đổi, xuất hiện sương mù dầu và khớp nối thường phải tồn tại trong suốt thời gian sử dụng của xe mà không cần tái mô-men xoắn. Các chi tiết chèn ren dây có tính năng khóa và các chi tiết chèn khóa phím là phổ biến ở đây. Ưu tiên: duy trì sau khi rung, tải kẹp ổn định ở 120 độ C trở lên và khả năng chống ăn mòn tương thích với việc tiếp xúc với dầu và chất làm mát. | Cấu trúc khung gầm và thân xeCác mối nối vật liệu hỗn hợp, nguy cơ điện cao và tiếp xúc với muối đường. Các miếng chèn tự khai thác xuất hiện trong các khung phụ bằng nhôm và trong các cấu trúc composite hoặc tường mỏng, trong khi các miếng chèn ba lỗ phục vụ các tấm quá mỏng để chạm vào. Ưu tiên: khả năng chống ăn mòn, khả năng tương thích điện với dây buộc kết nối và lỗ thí điểm có thể lặp lại trên đường dây có khối lượng lớn. |
Khay và vỏ pin EVCấu trúc nhôm lớn có nhiều điểm ren, yêu cầu bịt kín nghiêm ngặt và khả năng chịu đựng các mảnh vụn rời thấp. Các hạt dao có ren và đai ốc chuyển đổi cho phép một khối nhôm đúc duy nhất chấp nhận một số tiêu chuẩn dây buộc. Ưu tiên: hoàn toàn không có phoi và tang vật bị lỏng, mômen lắp đặt nhất quán trên hàng trăm điểm và tài liệu quy trình rõ ràng. | Đường sắt và hàng không vũ trụCaoer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Ưu tiên: truy xuất nguồn gốc được ghi lại, hiệu suất kéo ra có thể lặp lại và quy trình sửa chữa được ghi lại có hiệu quả tại hiện trường. |
Trong tất cả bốn kịch bản, có một khuôn mẫu được giữ vững. Phần chèn không bao giờ được chọn riêng lẻ. Nó được chọn cùng với dây buộc, quy trình tạo lỗ và công cụ lắp đặt, và quyết định được xác nhận bằng thử nghiệm kéo ra trên vật liệu sản xuất thực tế thay vì trên thanh thử nghiệm chung.
Sửa chữa và bảo trì: Tước ren và nút xả
Không phải mọi phần chèn đều đi vào một phần mới. Một phần đáng kể nhu cầu đến từ việc sửa chữa và việc sửa chữa có những quy tắc riêng. Hai công việc phổ biến nhất là sợi bị tuột trong vật đúc mềm và cổng xả hoặc cổng nạp bị hỏng.
Đối với một sợi dây bị tước bỏ, trình tự rất đơn giản nhưng không thể tha thứ. Đo lỗ còn lại, khoan đến kích thước quá khổ quy định, chạm bằng vòi STI chính xác và lắp miếng đệm vào độ sâu quy định, thường ở dưới bề mặt một chút. Bỏ qua bước đo là nguyên nhân thông thường khiến việc sửa chữa lại thất bại trong vòng một tháng. Nếu lỗ đã được sửa chữa một lần, cuộn dây thứ hai ở cùng một vị trí có thể không phù hợp và miếng đệm khóa hoặc đai ốc chuyển đổi sẽ là giải pháp tốt hơn. Vật đúc bằng nhôm là vật chủ phổ biến nhất và có một cuộc thảo luận hữu ích về hành vi chèn trong công việc sửa chữa nhôm trong tài liệu này. bài viết kỹ thuật sửa chữa ren trên nhôm .
Cổng xả và lấp đầy là một vấn đề khác. Lỗi thường là do phích cắm bị rò rỉ hoặc hư hỏng, không phải do bị tuột ren và cách khắc phục tùy thuộc vào cổng là ren thẳng được bịt kín bằng vòng đệm hay ren côn bị bịt kín do nhiễu. Phích cắm thẳng dựa vào mặt đệm và mô-men xoắn được kiểm soát, do đó, việc siết quá chặt sẽ làm hỏng bề mặt bịt kín hơn là cải thiện con dấu. Phích cắm côn phụ thuộc vào sự gắn kết của ren, vì vậy số vòng quay rất quan trọng và phích cắm không được tái sử dụng vô thời hạn. Việc thực hiện đúng nguyên tắc niêm phong quan trọng hơn cấp độ vật liệu, mặc dù phích cắm không gỉ 316 là lựa chọn hợp lý khi cổng nhìn thấy nước phun hoặc nước rửa trôi.
Trong công việc sửa chữa đội xe và thiết bị hạng nặng, cả hai công việc sửa chữa thường được thực hiện với bộ phận đã có sẵn, điều đó có nghĩa là khả năng tiếp cận bị hạn chế và khó duy trì độ sạch sẽ. Đó là lập luận cho việc sử dụng các miếng chèn không rối trong bộ dụng cụ sửa chữa, vì không có tang nào để bẻ và lấy lại.
Thẻ cấu hình: Kết hợp kiểu chèn phù hợp với ông chủ bạn có
Khi hai thiết kế trông có giá trị như nhau trên giấy tờ, yếu tố quyết định thường là hình học trùm. Bốn cấu hình dưới đây bao gồm phần lớn các quyết định về việc xem xét bản vẽ thực tế.
Boss dày dặn, chất liệu mềm mại
Một sợi dây chèn vào lỗ STI đã được khai thác. Sự cân bằng tốt nhất về độ bền kéo, phạm vi lắp đặt nhỏ và khả năng sửa chữa dễ dàng. Sử dụng biến thể khóa nếu khớp thấy rung.
Tường mỏng, một thao tác
Một chèn tự khai thác. Nó cắt sợi của chính nó trong một lỗ thí điểm được kiểm soát và không cần bước khai thác riêng biệt. Dung sai lỗ thí điểm là điểm kiểm soát tới hạn.
Độ rung cao, vật liệu cứng
Một ổ khóa. Các phím khóa cơ thể vào vật liệu gốc một cách cơ học và loại bỏ mọi sự phụ thuộc vào ma sát của ren. Phong bì lớn hơn, độ tin cậy cao hơn.
Bảng điều khiển quá mỏng để chạm vào
Miếng đệm có ren ba lỗ, được cố định bằng vít, đinh tán hoặc cọc. Nó di chuyển tải vào mặt bích thay vì độ dày của tấm và cần truy cập phía sau bảng điều khiển.
Đọc bốn thẻ này cùng nhau sẽ cho ra một cây quyết định đơn giản. Nếu có đủ vật liệu cho lỗ ren và mối nối quan trọng, hãy sử dụng vật liệu chèn ren. Nếu không có đủ vật liệu hoặc quy trình phải thực hiện một bước, hãy sử dụng miếng chèn tự khai thác. Nếu mối nối quan trọng về mặt an toàn và độ rung ở mức nghiêm trọng, hãy sử dụng miếng đệm khóa. Nếu không có độ dày nào cả, hãy sử dụng miếng chèn ba lỗ. Mọi thứ khác, bao gồm đai ốc chuyển đổi và phích cắm có ren, đều giải quyết một vấn đề khác: điều chỉnh tiêu chuẩn ren hoặc bịt kín một cổng.
Chi phí, thời gian thực hiện và tìm nguồn cung ứng Phụ kiện có ren cho ô tô
Giá mua một sản phẩm chèn gần như không bao giờ là con số lớn nhất trong quyết định. Điều quan trọng là tổng chi phí của một mối nối đang hoạt động và bao gồm công cụ, kiểm soát quy trình, tỷ lệ phế liệu và chi phí dừng dây chuyền.
Ba yếu tố chi phí thường nằm trên đơn giá. Đầu tiên là chất lượng lỗ thí điểm hoặc chất lượng vòi STI. Một vòi rẻ tiền bị trôi sẽ tạo ra các lỗ không đúng thông số kỹ thuật và các lỗ không đúng thông số kỹ thuật sẽ tạo ra các sai lệch mô-men xoắn khi lắp đặt, làm lại và phế liệu. Việc nâng cấp vòi thường tốn ít chi phí hơn so với việc hạ cấp bộ phận chèn. Thứ hai là công cụ cài đặt. Trình điều khiển cần sử dụng hai tay sẽ làm chậm đường truyền và tăng nguy cơ cài đặt sai lệch. Thứ ba là một phần đa dạng. Mỗi kích thước hạt dao bổ sung mà nhà máy dự trữ sẽ làm tăng thêm lượng hàng tồn kho, rủi ro lỗi thời và lỗi chọn hàng. Việc hợp nhất thành một số lượng nhỏ kích thước ren, với một nhà cung cấp có thể sản xuất các biến thể thép carbon, mạ kẽm và không gỉ có cùng kích thước, sẽ giảm bớt lượng hàng tồn kho chậm.
Về thời gian thực hiện, các câu hỏi đáng đặt ra là về khoảng đệm chứ không phải về mức trung bình. Thời gian sản xuất tiêu chuẩn là bao nhiêu, số lượng đặt hàng tối thiểu là bao nhiêu và khoảng đệm nào tồn tại cho các kích cỡ được tiêu thụ hàng tuần? Một nhà cung cấp có thể duy trì lượng hàng tồn kho ổn định đối với các kích cỡ chuyển động nhanh sẽ có giá trị hơn một nhà cung cấp báo giá ngắn hơn ba ngày đối với kích thước bạn đặt hàng hai lần một năm.
Đối với người mua làm việc với nhà bán buôn hoặc nhà phân phối quốc tế, logic tương tự sẽ được áp dụng ở cấp độ cao hơn. Khả năng của nhà phân phối trong việc theo dõi lô hàng đến giấy chứng nhận của nhà máy phụ thuộc vào hồ sơ của chính nhà sản xuất. Đó là lý do tại sao cần phải hiểu rõ nhà máy đứng đằng sau chứ không chỉ đơn vị phát hành hóa đơn. Tính nhất quán trong khối lượng lớn hàng tháng, quy trình kiểm tra được ghi lại và bãi đỗ máy ổn định là những đặc tính giúp dây chuyền cung ứng luôn yên tĩnh.
Câu hỏi thường gặp về chèn ren ô tô
Đây là những câu hỏi xuất hiện thường xuyên nhất trong các buổi đánh giá thiết kế, các cuộc họp về chất lượng và các cuộc trò chuyện ban đầu với nhà cung cấp. Mỗi câu trả lời đều ngắn gọn và thực tế, đồng thời mỗi câu đều giả định rằng bạn đang làm việc với một bản vẽ thực và một quy trình sản xuất thực.
Các vật liệu chèn ren ô tô thường được làm từ vật liệu gì?Thép carbon với lớp phủ gốc kẽm là phổ biến nhất, tiếp theo là thép không gỉ 303, 304 và 316. Thép carbon cho độ cứng và độ bền cao hơn với chi phí thấp hơn, trong khi thép không gỉ được chọn để chống ăn mòn. Câu trả lời đúng phụ thuộc vào môi trường và vật liệu bu lông. |
Tôi nên sử dụng miếng chèn ren dây hay miếng chèn tự tarô?Sử dụng vật chèn ren dây khi phần lồi đủ dày cho lỗ ren và mối nối cần hiệu suất kéo ra tối đa với phạm vi lắp đặt nhỏ. Sử dụng miếng chèn tự khai thác khi vật liệu mềm, thành mỏng và quy trình chỉ diễn ra trong một bước. Kiểm soát lỗ thí điểm là rất quan trọng trong cả hai trường hợp. |
Tôi cần kích thước lỗ thí điểm nào cho hạt dao tự taro?Nó là vật liệu và kích thước cụ thể và thường được trích dẫn cho một dải khoảng cộng hoặc trừ 0,05 mm trên các kích thước hệ mét nhỏ. Đừng bao giờ ước tính nó. Yêu cầu nhà sản xuất hạt dao đề xuất lỗ để biết chính xác vật liệu và độ cứng của bạn, đồng thời xác minh nó bằng cách kiểm tra mô-men xoắn khi kéo ra và lắp đặt trên vật đúc sản xuất. |
Các miếng chèn ren ô tô có hoạt động trong khối động cơ nhôm không?Có, và đây là một trong những cách sử dụng phổ biến nhất của chúng. Nhôm mềm hơn thép nên ren trực tiếp trong vật đúc là điểm yếu. Một miếng chèn sẽ di chuyển ren chịu lực vào thép hoặc không gỉ và phân bổ tải trọng trên một chiều dài tiếp xúc dài hơn, điều này làm tăng lực cản kéo ra cao hơn nhiều so với lỗ ren trần. |
Làm cách nào để ngăn phần chèn lùi ra ngoài khi bị rung?Ba cách tiếp cận có hiệu quả. Sử dụng miếng chèn ren dây khóa để giữ chặt bu lông, sử dụng miếng chèn khóa phím được khóa cơ học vào vật liệu gốc hoặc điều chỉnh thiết kế mối nối để bu lông giữ được tải kẹp. Kiểm tra độ rung ngẫu nhiên bằng phép đo tổn thất mô-men xoắn là cách đáng tin cậy duy nhất để xác nhận lựa chọn. |
Vật liệu chèn bằng thép không gỉ có yếu hơn vật liệu thép cacbon không?Trong cùng kích thước và điều kiện, thép không gỉ austenit có độ cứng thấp hơn và không thể được làm cứng hoàn toàn, do đó hiệu suất kéo ra trên một đơn vị thể tích của nó thường thấp hơn. Sự khác biệt thực tế thường nhỏ so với ảnh hưởng của chất lượng lỗ và chiều dài tiếp xúc. Chọn thép không gỉ để ăn mòn, không phải vì sức mạnh. |
Tôi có thể lắp các chi tiết ren ô tô bằng tay không?Đúng vậy, đối với một lần sửa chữa duy nhất, với đúng bộ điều khiển và cờ lê lực. Đối với sản xuất, không. Việc lắp đặt bằng tay gây ra sự thay đổi về độ sâu, độ căn chỉnh và mô-men xoắn, và sự thay đổi đó là nguyên nhân gây ra lỗi hạt dao. Việc lắp đặt sản xuất nên sử dụng bộ điều khiển được điều khiển với mô-men xoắn được giám sát. |
Tôi nên kiểm tra những gì khi kiểm tra bài viết đầu tiên của phần phụ trang?Kiểm tra đường kính chính và đường kính bước, chiều dài, rãnh hoặc hình dạng then chốt nếu có, độ dày lớp phủ và chứng chỉ vật liệu. Sau đó kiểm tra mô-men xoắn lắp đặt và lực kéo trên vật đúc sản xuất. Chỉ kiểm tra kích thước sẽ không phát hiện ra sự không khớp giữa vật liệu chèn và vật liệu gốc. |
Phần chèn nên được cài đặt sâu bao nhiêu?Thông thường xả nước xuống dưới bề mặt một chút, theo hướng dẫn của nhà sản xuất. Độ sâu ảnh hưởng đến cả vị trí ren được lắp đặt và sự phân bổ tải trọng. Quá nông làm giảm sự gắn kết và kéo ra; quá sâu có thể cản trở dây buộc hoặc làm cho miếng đệm nhô ra vào mặt bịt kín. |
Cùng một nhà cung cấp có thể cung cấp các miếng đệm, vòi và công cụ lắp đặt không?Nó là tốt hơn. Một nguồn duy nhất cho hạt dao, tarô, bộ điều khiển và dụng cụ tháo giúp giảm số lượng biến số khi khớp hoạt động kém và loại bỏ tình huống trong đó nhà cung cấp hạt dao và nhà cung cấp dụng cụ chỉ trích nhau trong quá trình điều tra chất lượng. |
Đi đâu tiếp theo
Nếu bạn đang ở thời điểm chọn một dòng, cách nhanh nhất là mô tả mối nối theo bốn dòng: vật liệu gốc và độ cứng, kích thước ren, độ dày thành sẵn có và liệu mối nối có thấy rung động hay chu kỳ nhiệt hay không. Từ bốn dòng đó, gia đình thu hẹp còn một hoặc hai ứng viên, công việc còn lại là thử sức trong quá trình casting sản xuất.
Nếu bạn đang ở giai đoạn tìm nguồn cung ứng, các câu hỏi trong bài viết này sẽ liên kết trực tiếp với bảng câu hỏi của nhà cung cấp. Hỏi về khả năng kích thước, truy xuất nguồn gốc vật liệu, kiểm soát lớp phủ, giám sát mô-men xoắn lắp đặt và chính sách tồn kho đối với các kích thước chuyển động nhanh. Các câu trả lời sẽ phân biệt nhà sản xuất có thể hỗ trợ một chương trình dài với nhà sản xuất chỉ có thể thực hiện đơn đặt hàng.
Hai tài nguyên trên trang này đáng được mở tiếp theo. các hồ sơ công ty và nhà máy bao gồm cơ sở sản xuất, đội máy và phương pháp tiếp cận chất lượng đằng sau dòng sản phẩm kết nối ren. Từ đó, các phần sản phẩm được sắp xếp theo dòng, do đó bạn có thể di chuyển thẳng từ miếng chèn ren dây sang công cụ cài đặt của nó hoặc từ miếng chèn tự khai thác sang vòi phù hợp mà không cần rời khỏi cùng một chuỗi cung ứng.
 Chèn chủ đề tự khai thác bằng thép không gỉ Miếng chèn ren tự khai thác bằng thép không gỉ là loại ốc vít được thiết kế để tăng cường các kết nối ren. Không giống như các hạt dao tiêu chuẩn, chúng được làm bằng thép không gỉ, cung cấp... Xem sản phẩm →
Đối với các nhóm lập kế hoạch cho một chương trình mới, bước thực tế tiếp theo là một bộ mẫu: một kích cỡ cho mỗi nhóm trong số hai hoặc ba nhóm ứng viên, cùng với các công cụ phù hợp, được thử nghiệm trong quá trình tuyển chọn của chính bạn. Cuộc thử nghiệm đó tốn vài ngày và một lượng nhỏ vật liệu, đồng thời nó loại bỏ gần như tất cả những điều không chắc chắn khiến việc lựa chọn hạt dao ngay từ đầu trở nên khó khăn.